
 Text
als rtf-Datei zum Download
 Text
als pdf-Datei zum Download
 Bilder zum Text
OSI Food Solutions: Containerstation versorgt moderne Fertigungslinie effizient mit Druckluft
Saubere Luft für den perfekten Patty
OSI Food Solutions produziert in Günzburg Tiefkühl-Pattys für große Fast-Food-Ketten - und das mit höchsten Ansprüchen an Qualität und Lebensmittelsicherheit. Das Herzstück der Fertigungslinie ist eine maßgeschneiderte, vollredundante Druckluftstation von Atlas Copco in Form einer Turn-Key-Solution, die in einem großen Container außerhalb der Fertigungshalle untergebracht ist. Sie ist der Garant dafür, dass die Produktion nie stillsteht - mit ölfrei verdichtenden Kompressoren, Drehzahlregelung und einer Energieeinsparung von rund 30 Prozent.
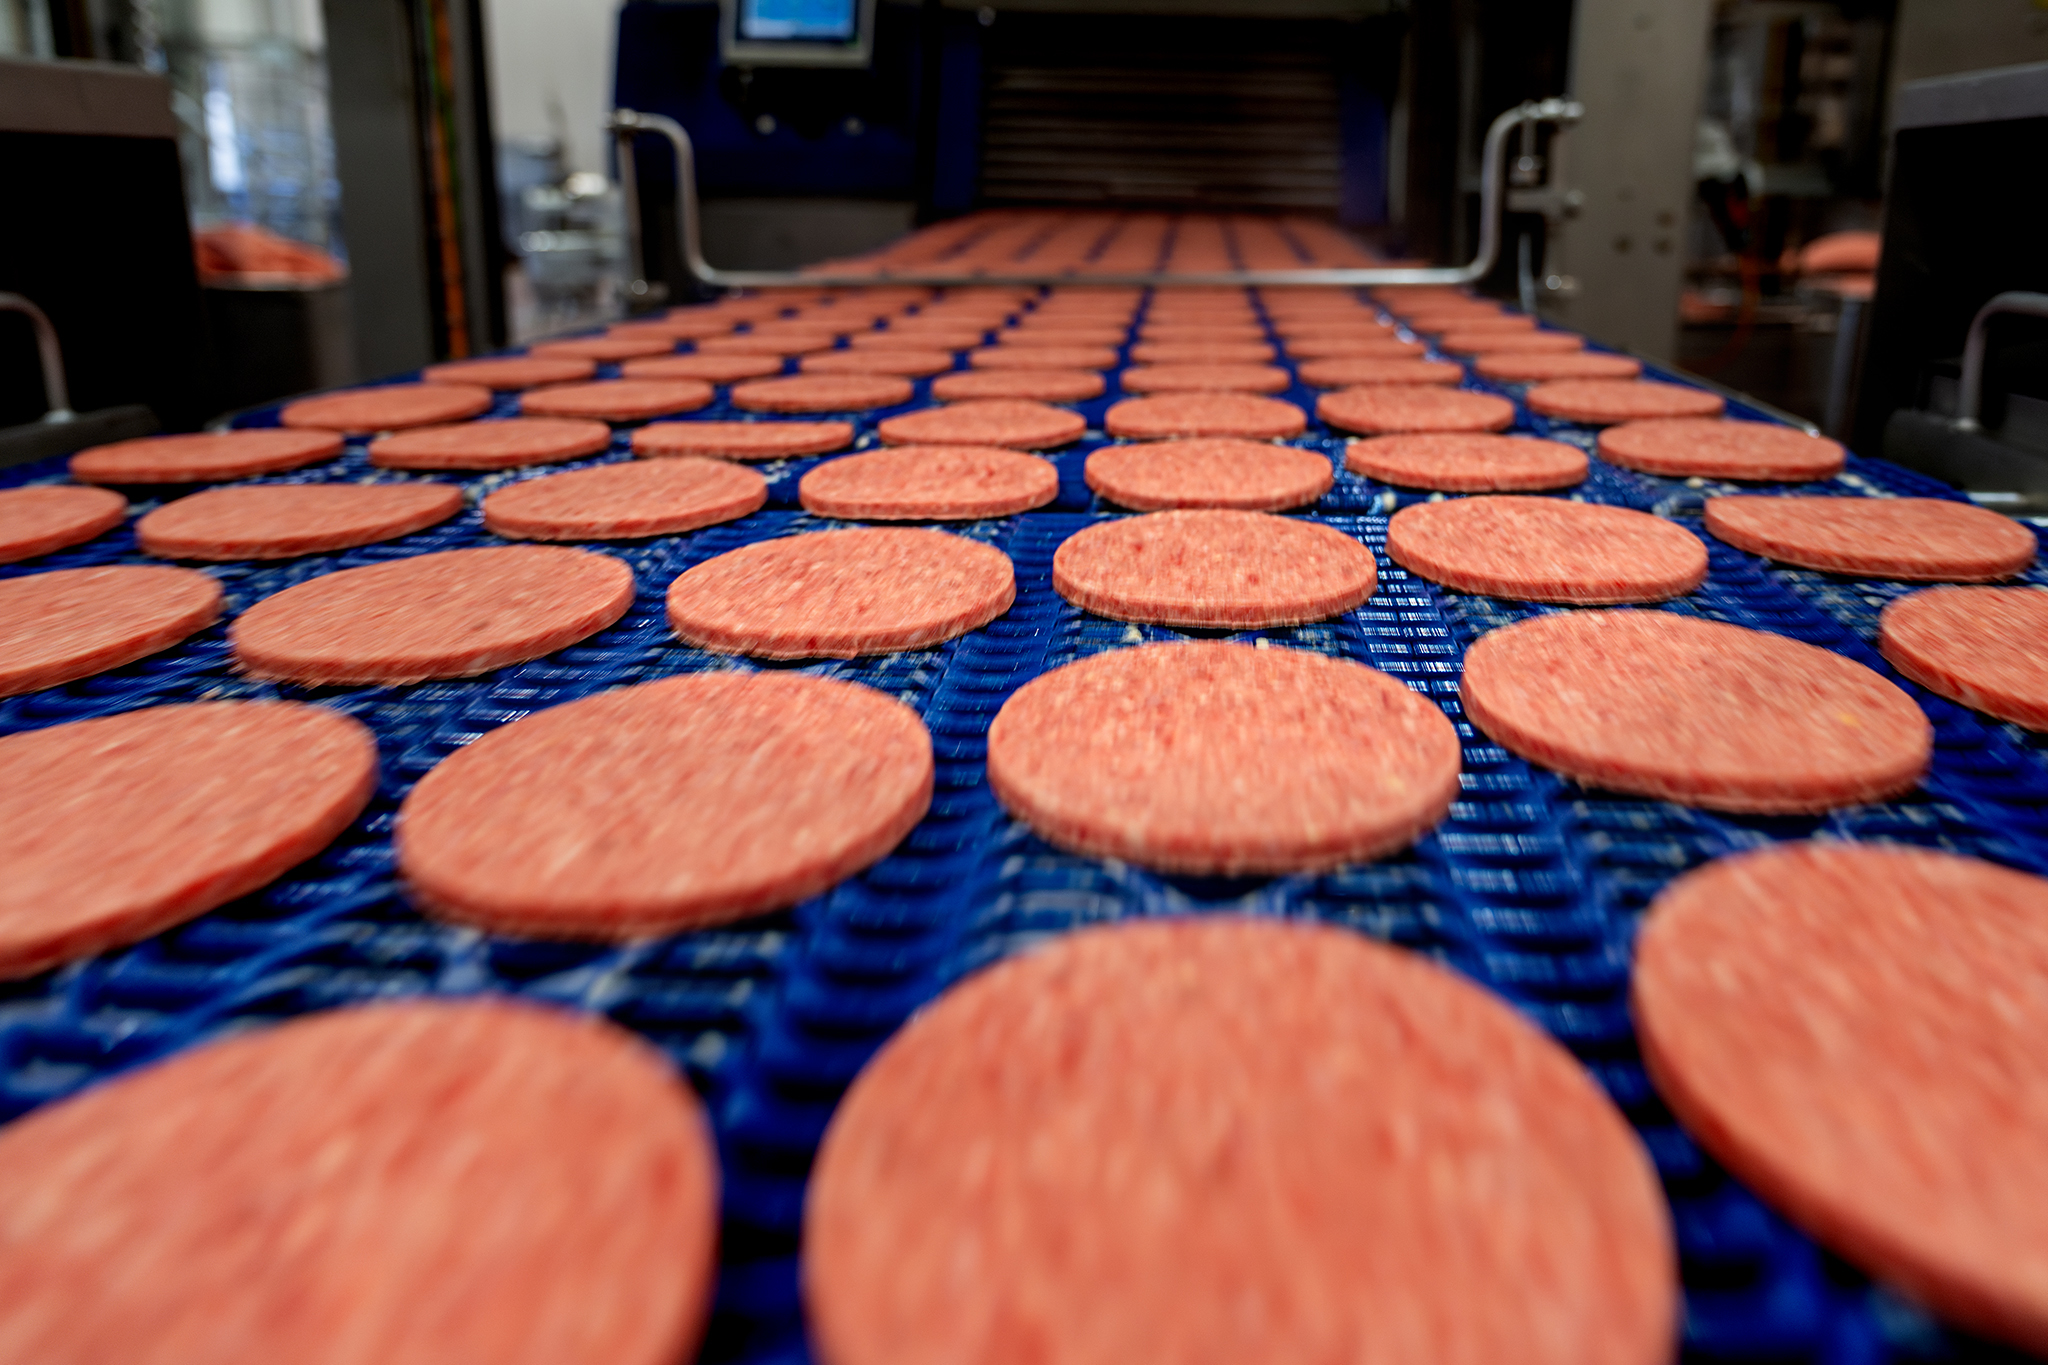
Essen/Günzburg, September 2026. "Auf unserer 10-bar-Linie verarbeiten wir 9000 Kilogramm Rindfleisch pro Stunde", erklärt David Wieberneit beim Rundgang über das Gelände der OSI Food Solutions Germany GmbH in Günzburg. Er leitet den Standort, an dem OSI Tiefkühl-Pattys für große Fast-Food-Ketten verarbeitet. Mit ihnen werden später in den Schnellrestaurants Burger belegt.
Bei der "10-bar-Linie", von der Wieberneit spricht, handelt es sich um eine sogenannte New-Concept-Line, in der OSI neue Technologien einsetzt, um die Pattys effizienter sowie mit speziellen Formmaschinen in gleichbleibend hoher Qualität zu produzieren. Ein wichtiger Teil dieser Fertigungslinie ist die Druckluftversorgung: "Ohne Druckluft stünde hier alles still", sagt der Werksleiter. "Wenn Fleisch angeliefert wird, müssen wir es unbedingt sofort verarbeiten können. Daher haben wir bei der neuen Kompressorstation sehr viel Wert auf Zuverlässigkeit und hohe Energieeffizienz gelegt!"
Druckluft wird vorrangig zum Ausformen der Pattys benötigt
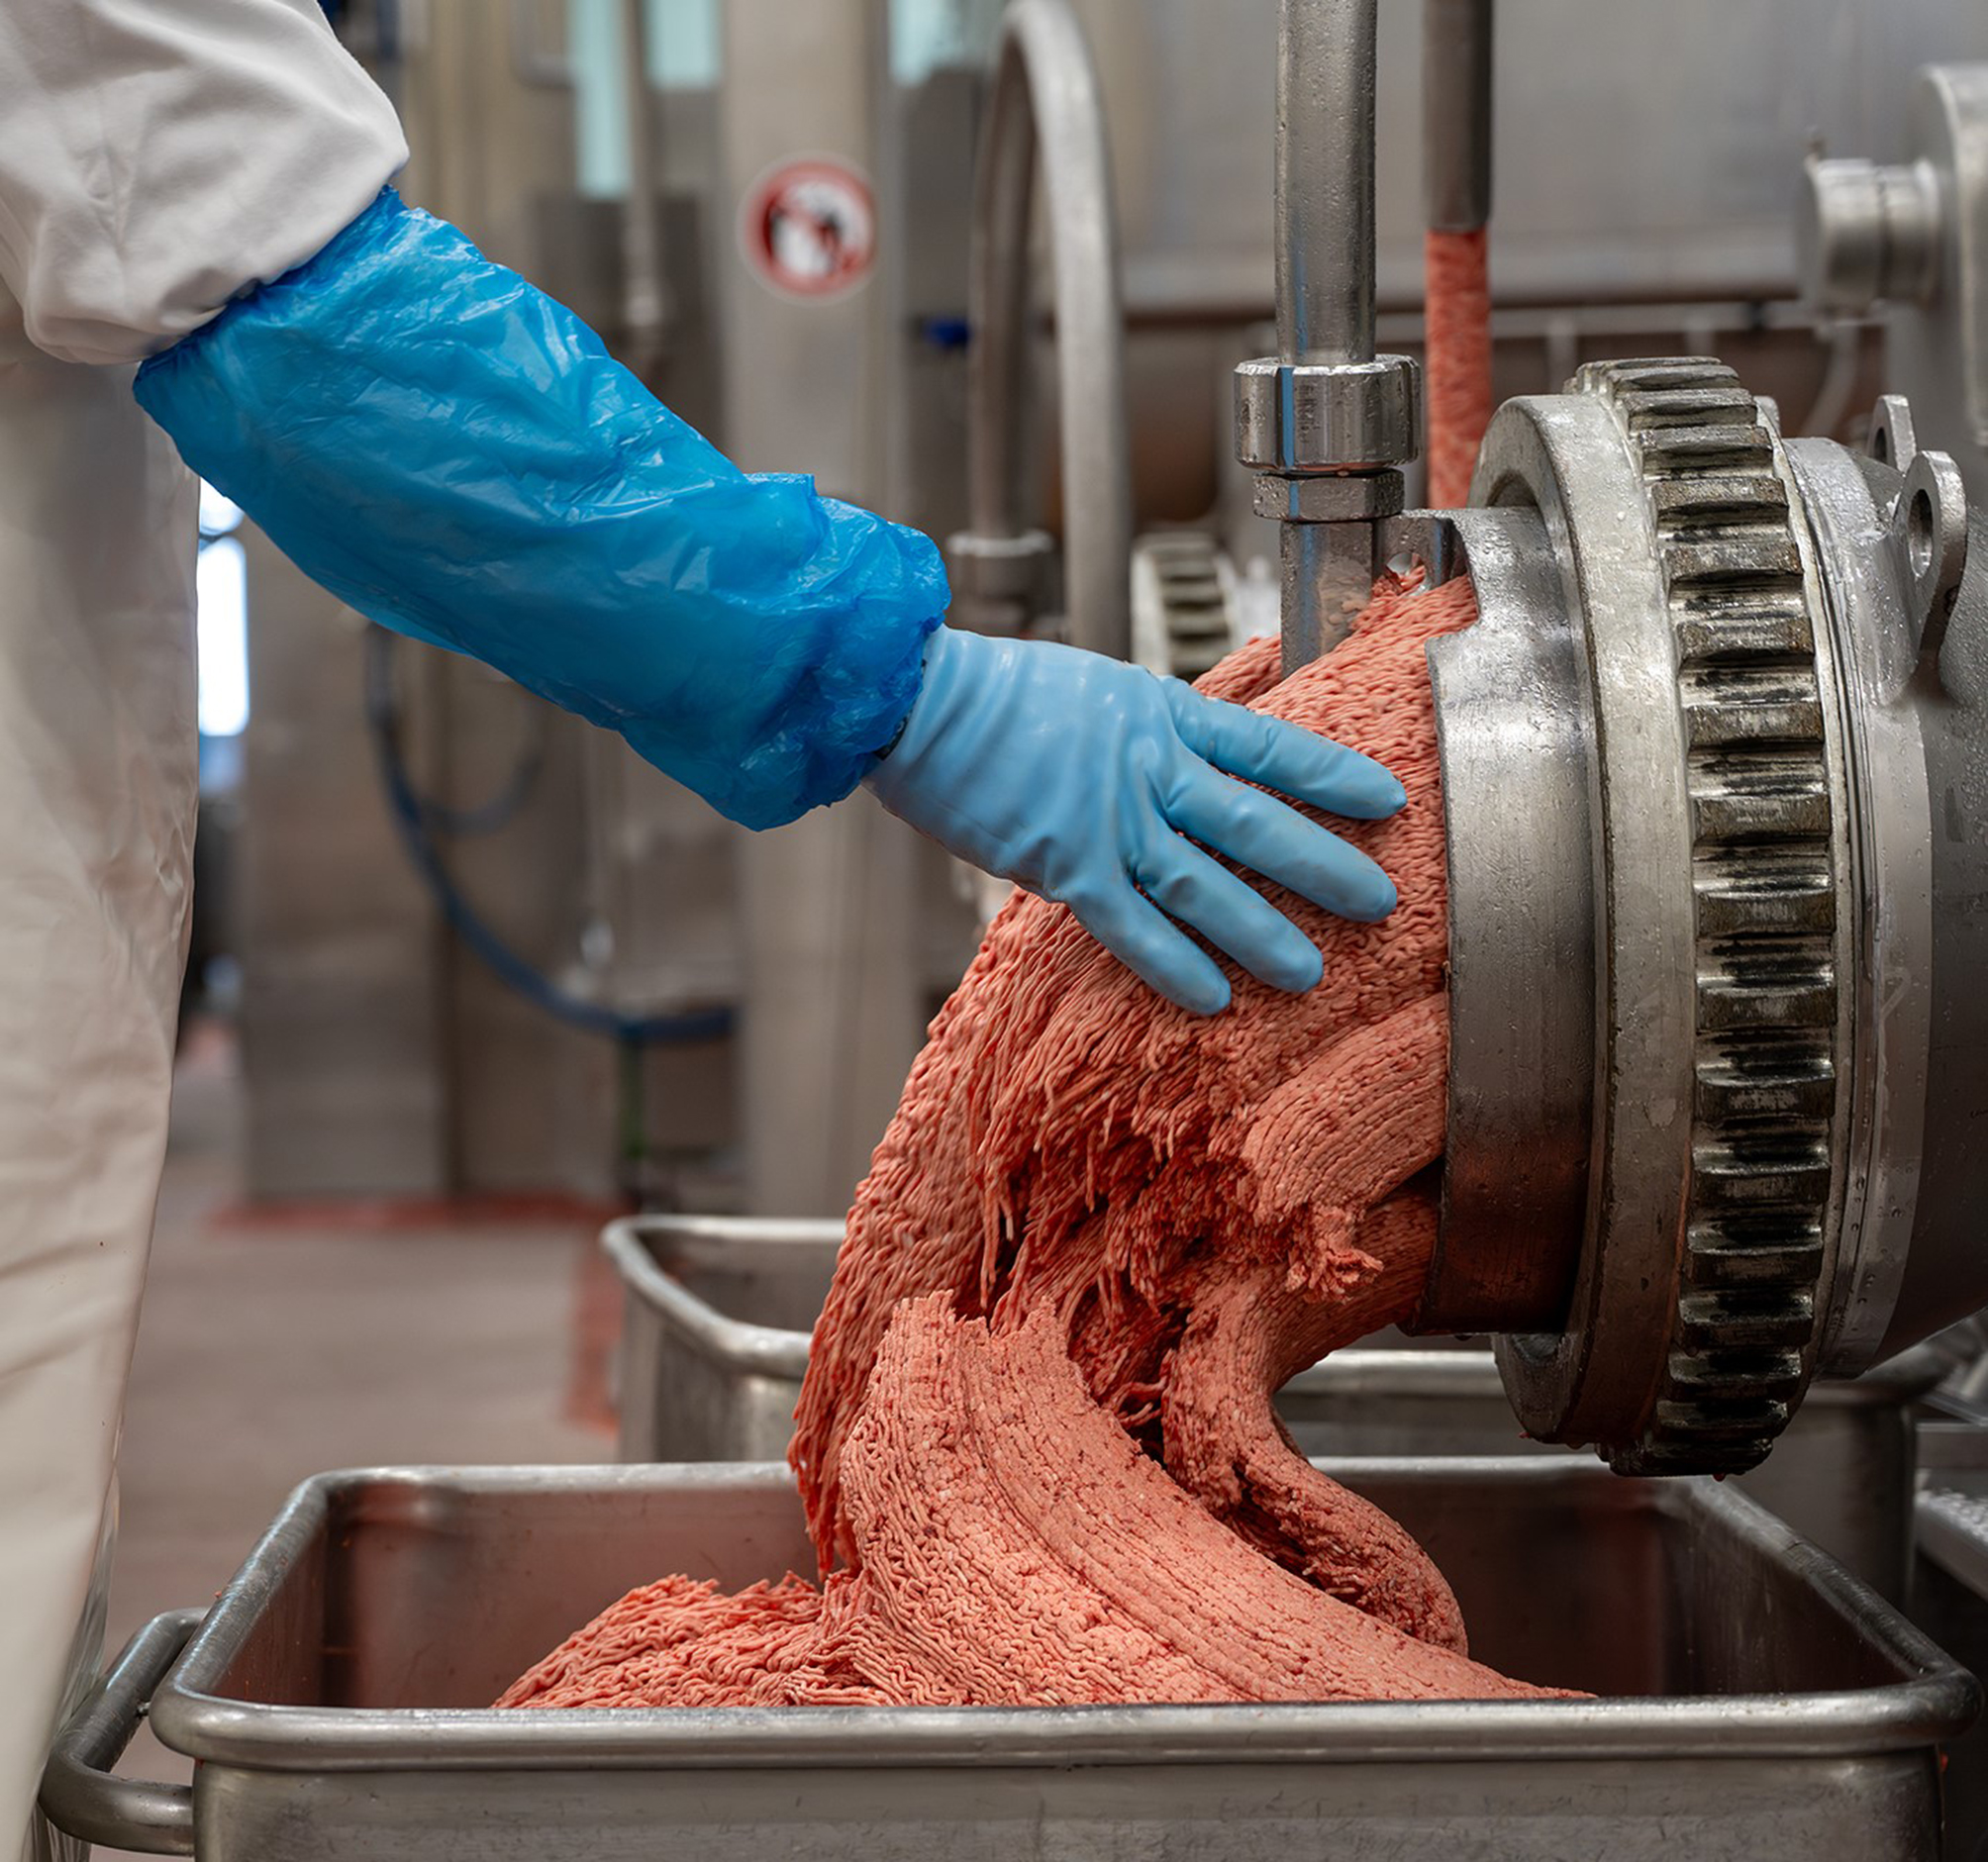
Die Druckluft unterstützt in der Patty-Produktion vor allem die Formung. "Die gesamte Herstellung ist ein hochgradig automatisierter Prozess, bei dem wir die höchsten Qualitätsansprüche bezüglich Konsistenz und Lebensmittelsicherheit erfüllen", erläutert David Wieberneit. Außerdem sei der Prozess auf hohe Stückzahlen ausgelegt. Das Fleisch werde von Schlachthöfen aus ganz Deutschland angeliefert und müsse in der Erzeugung die Nachhaltigkeitskriterien der OSI-Kunden erfüllen.
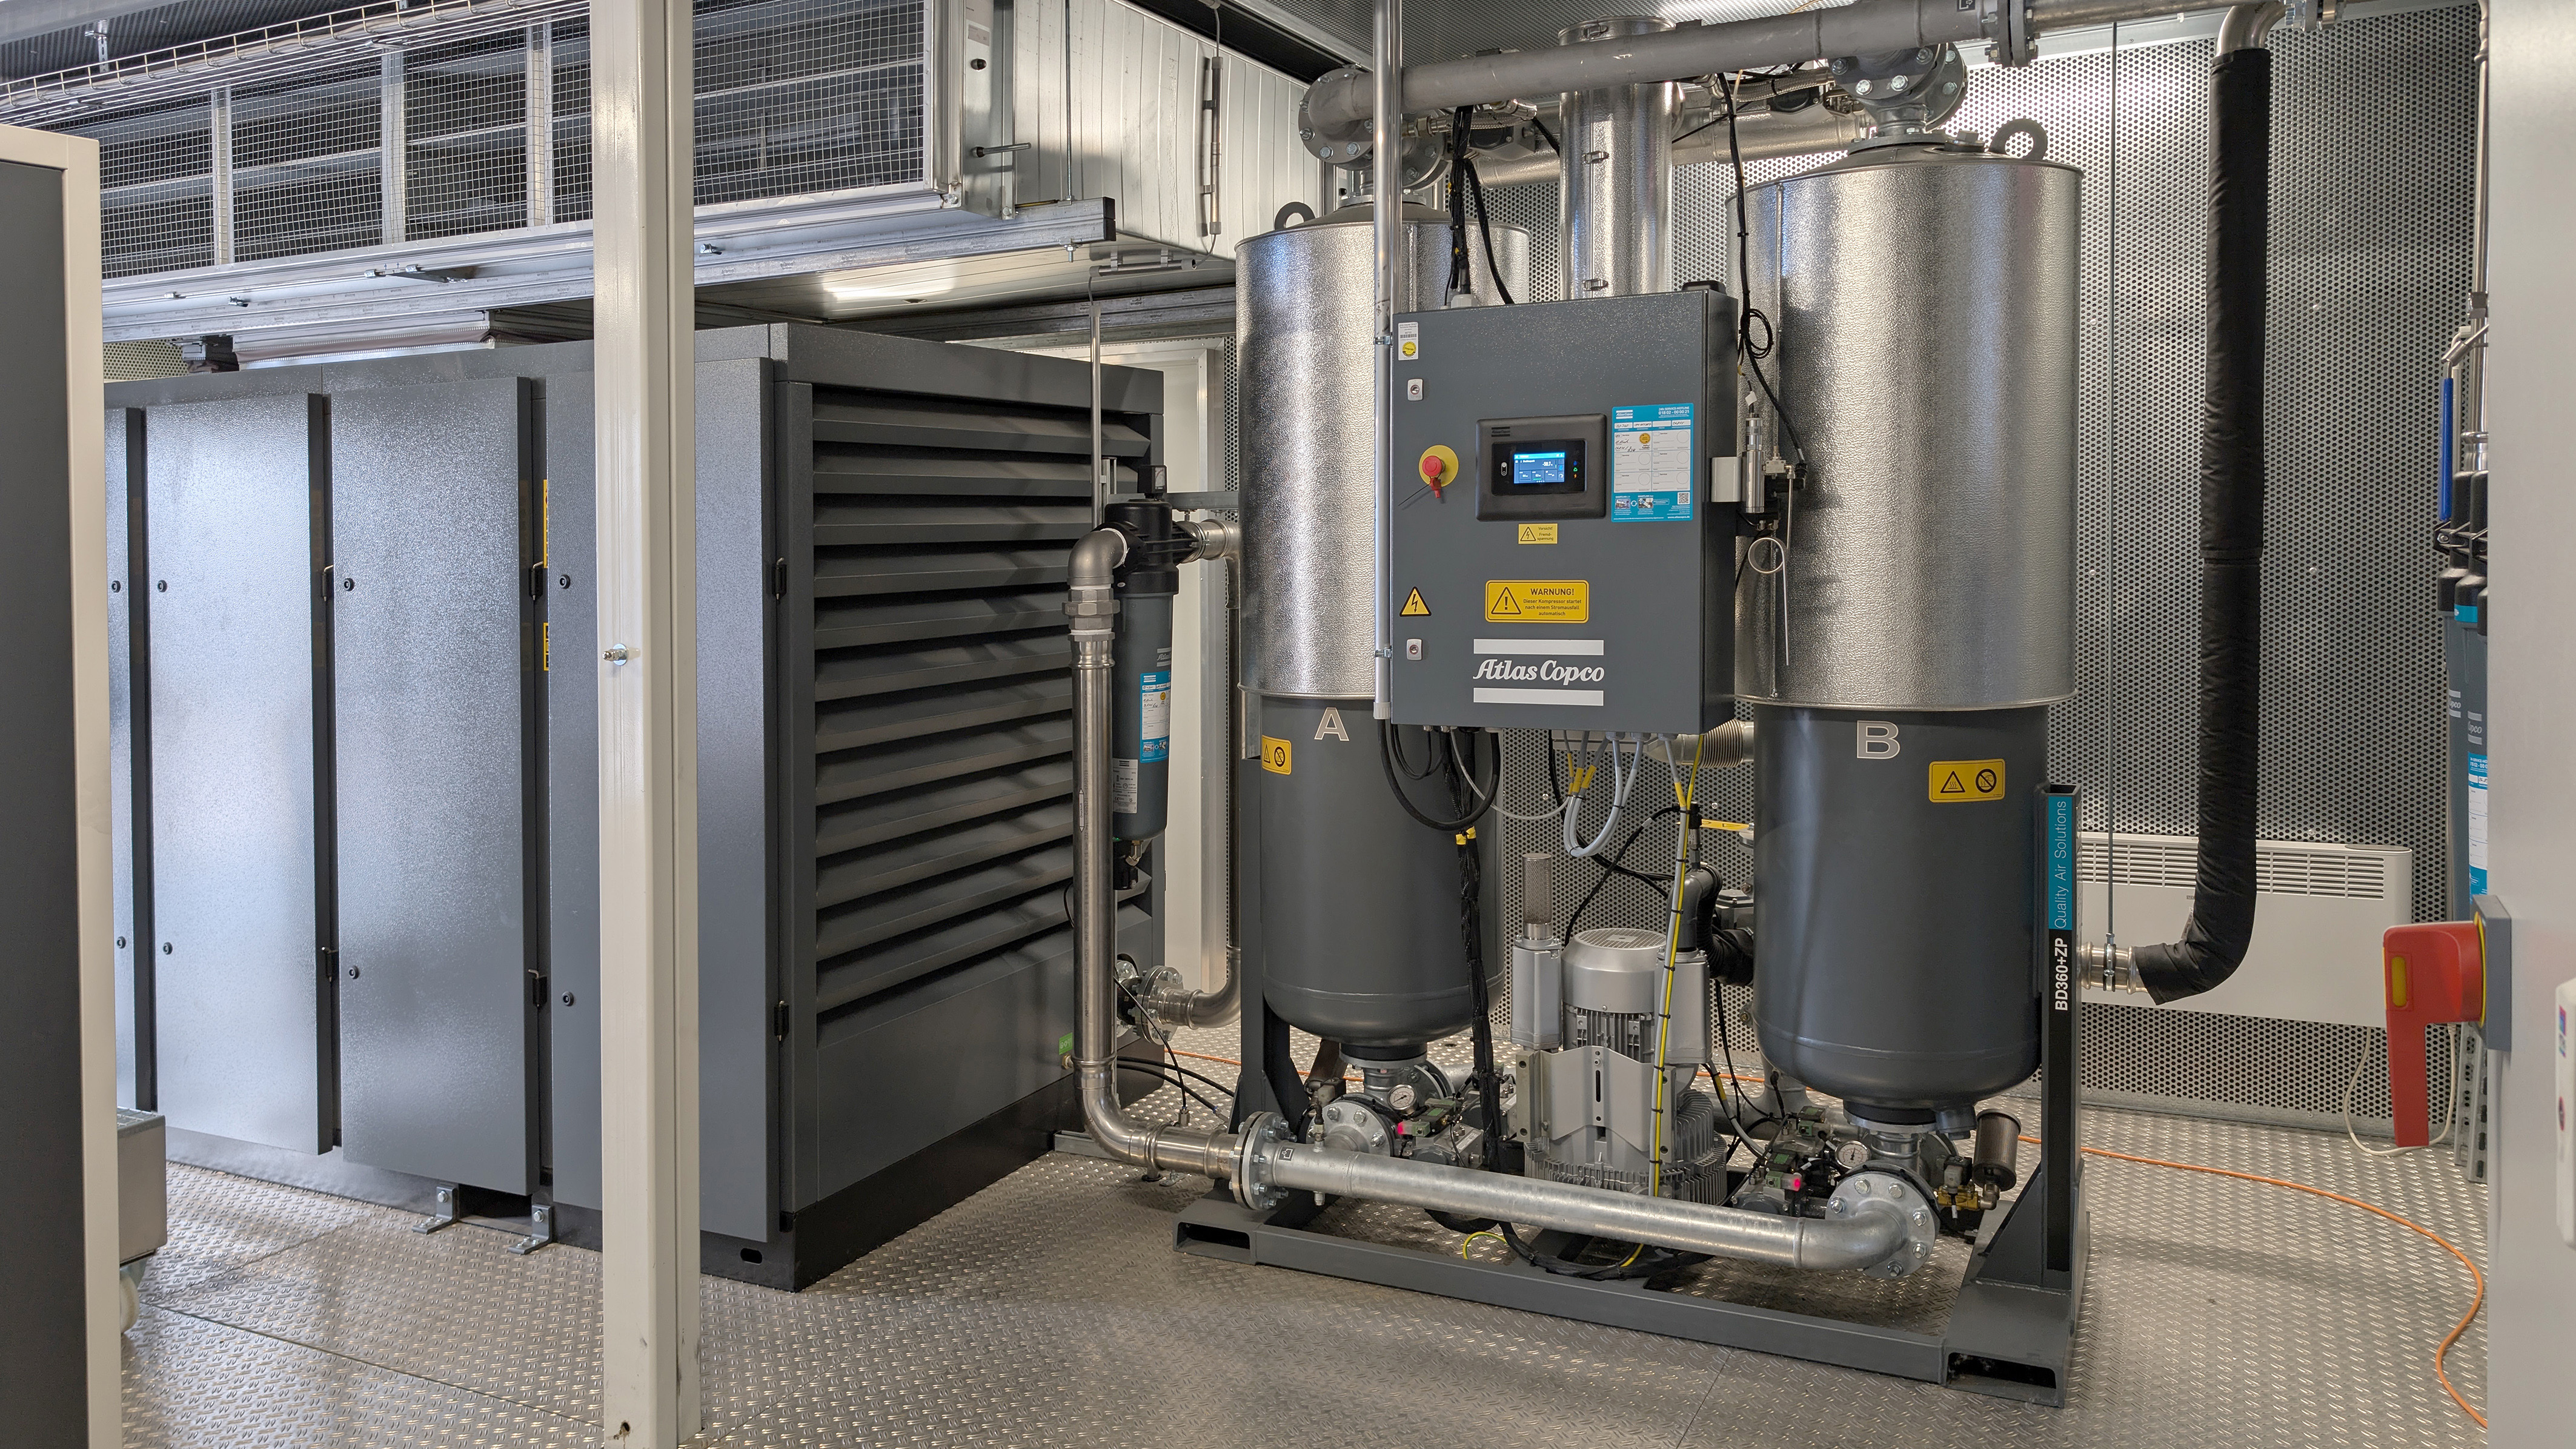
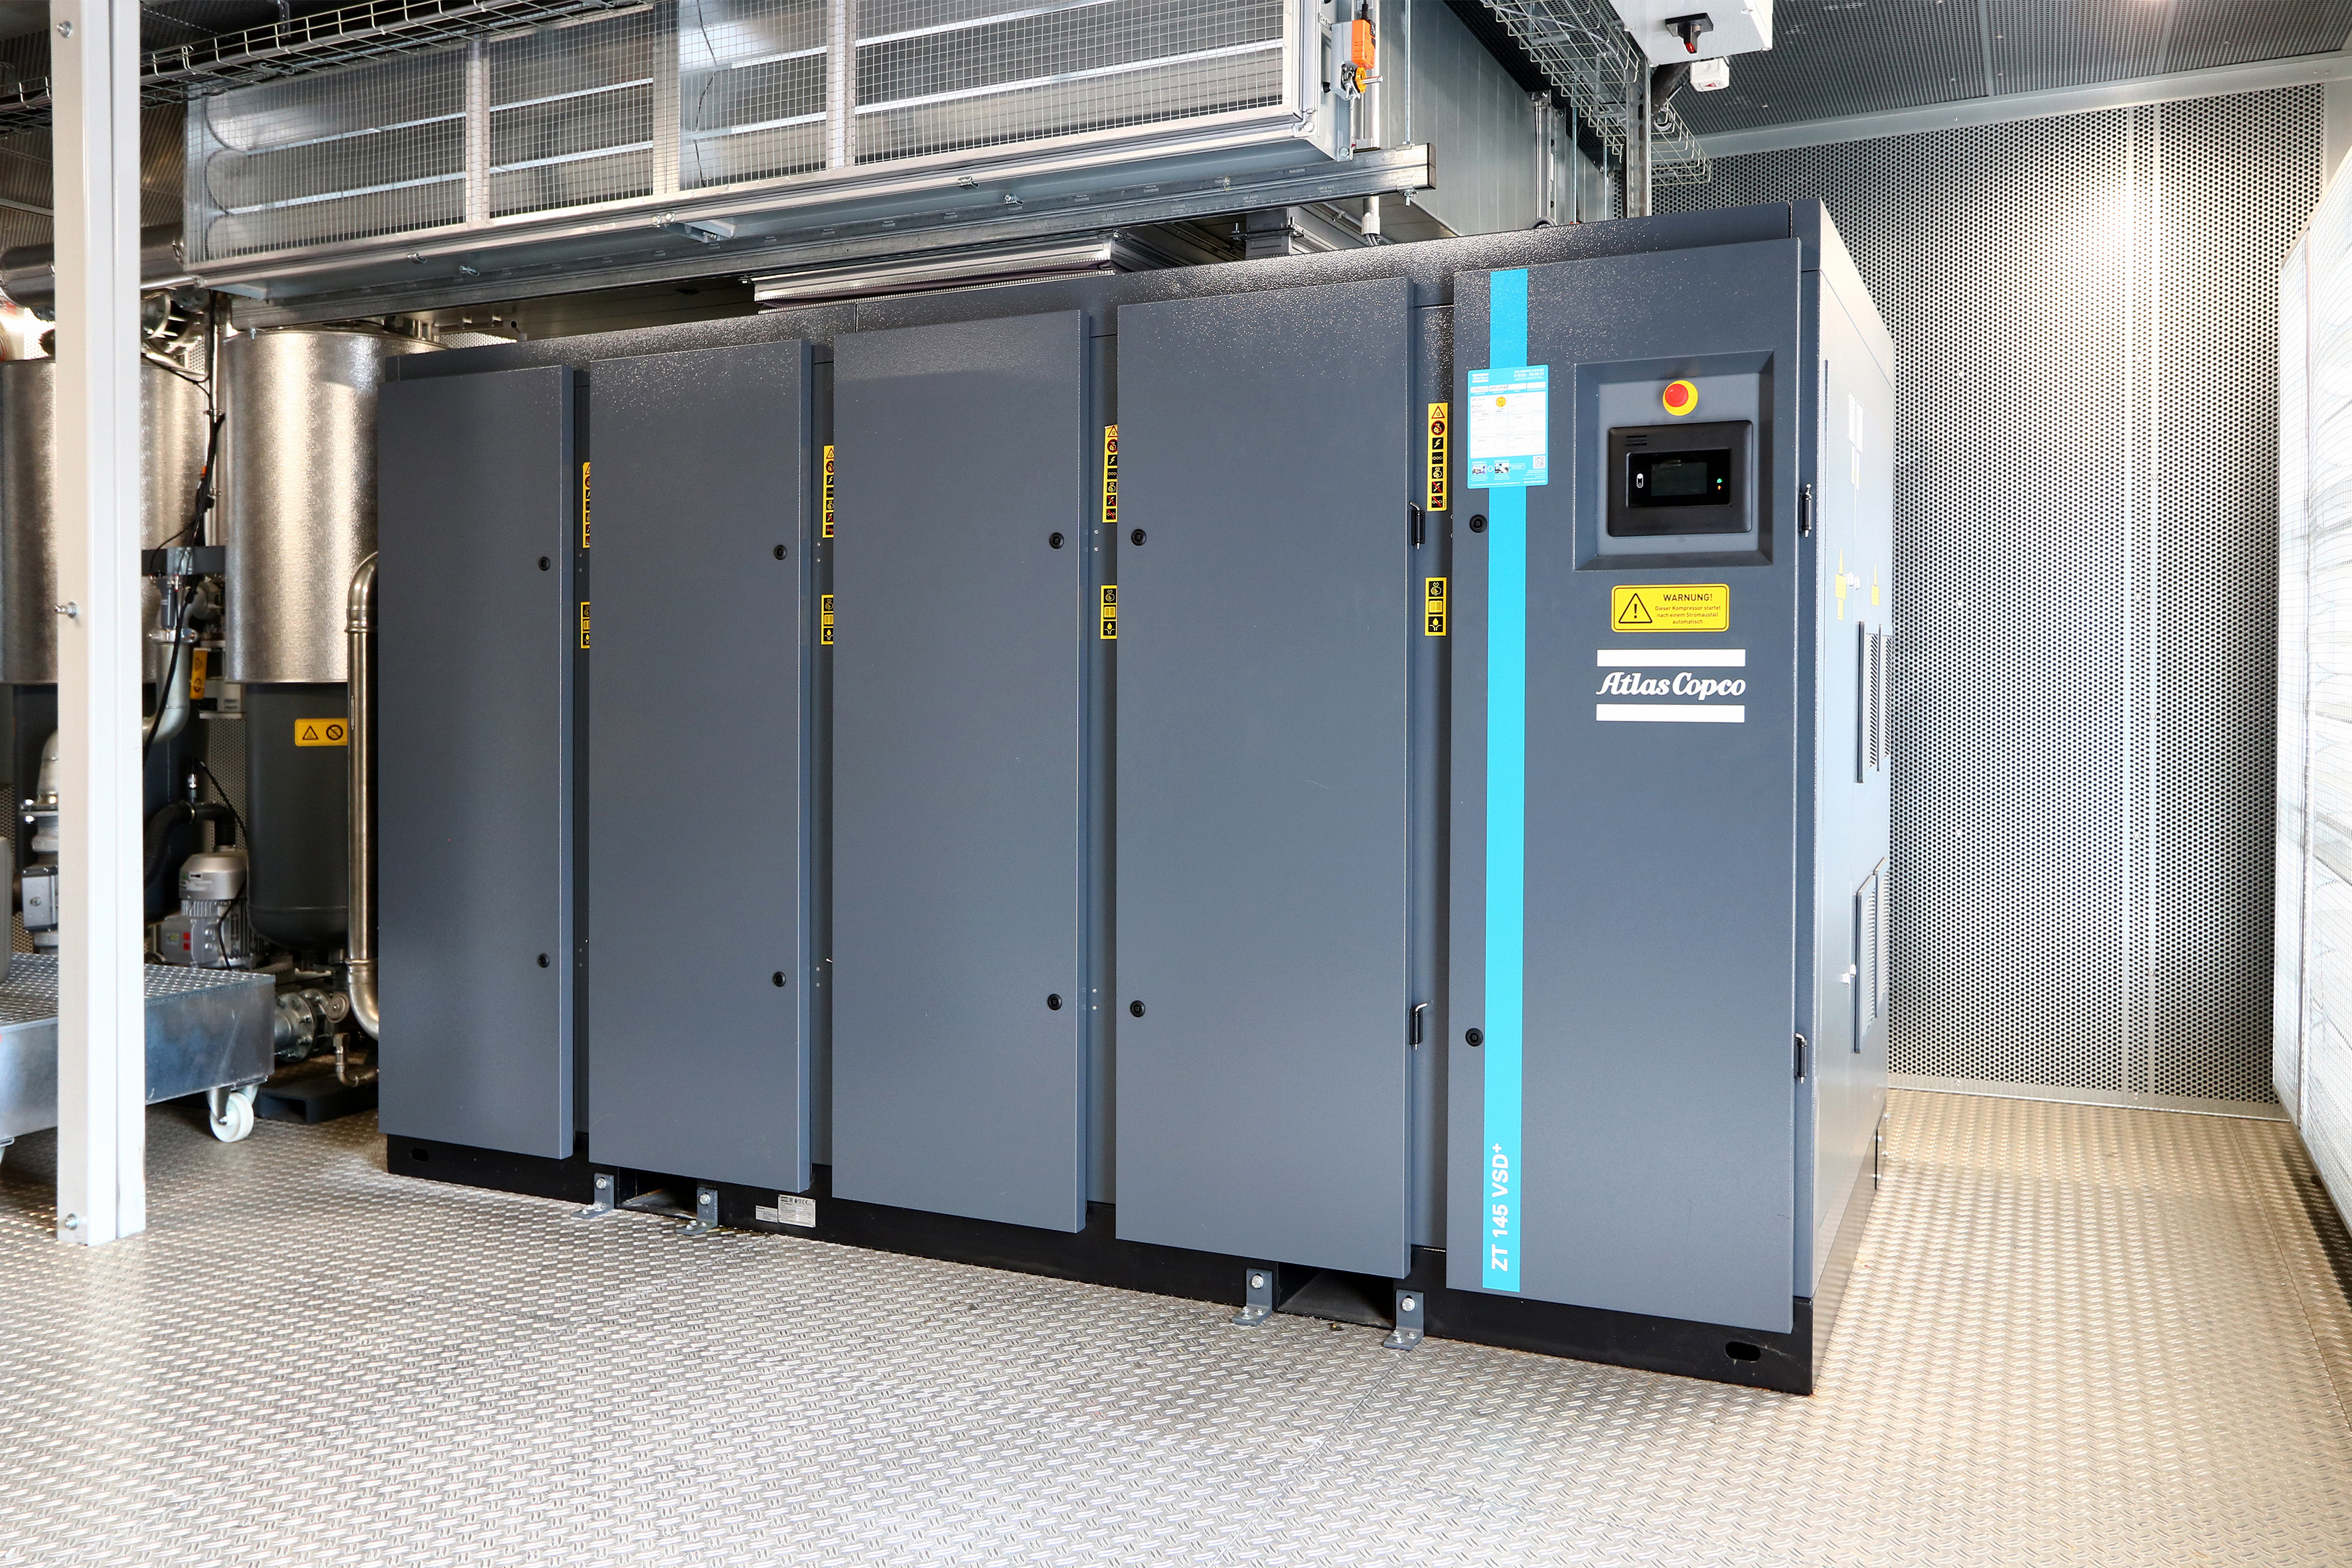
In der Linie werden die Teilstücke zunächst kontrolliert, zerkleinert und dann auf den gewünschten Fett- und Proteingehalt eingestellt. Automatisierte Maschinen formen das Hackfleisch in die gewünschte Größe und Dicke, am Ende der Linie werden die fertigen Pattys schockgefroren. "Das Fleisch wird über flache Zylinder geführt und über spezielle Formsätze schonend mit Druckluft ausgeschleust", erklärt der OSI-Manager. Weil das Lebensmittel dabei in direkten Kontakt mit der Druckluft kommt, müsse diese absolut ölfrei sein - der wichtigste Grund dafür, dass OSI in der neuen Kompressorstation auf die Class-0-Technologie von Atlas Copco setzt: Class 0 bedeutet, dass die Kompressoren, in diesem Falle zwei luftgekühlte, drehzahlgeregelte Schraubenkompressoren des Typs ZT 145 VSD+, absolut ölfrei gemäß ISO 8573-1:2010 verdichten. Das wurde Atlas Copco vom TÜV Rheinland per Zertifikat bestätigt.
Effiziente Druckluft-Aufbereitung
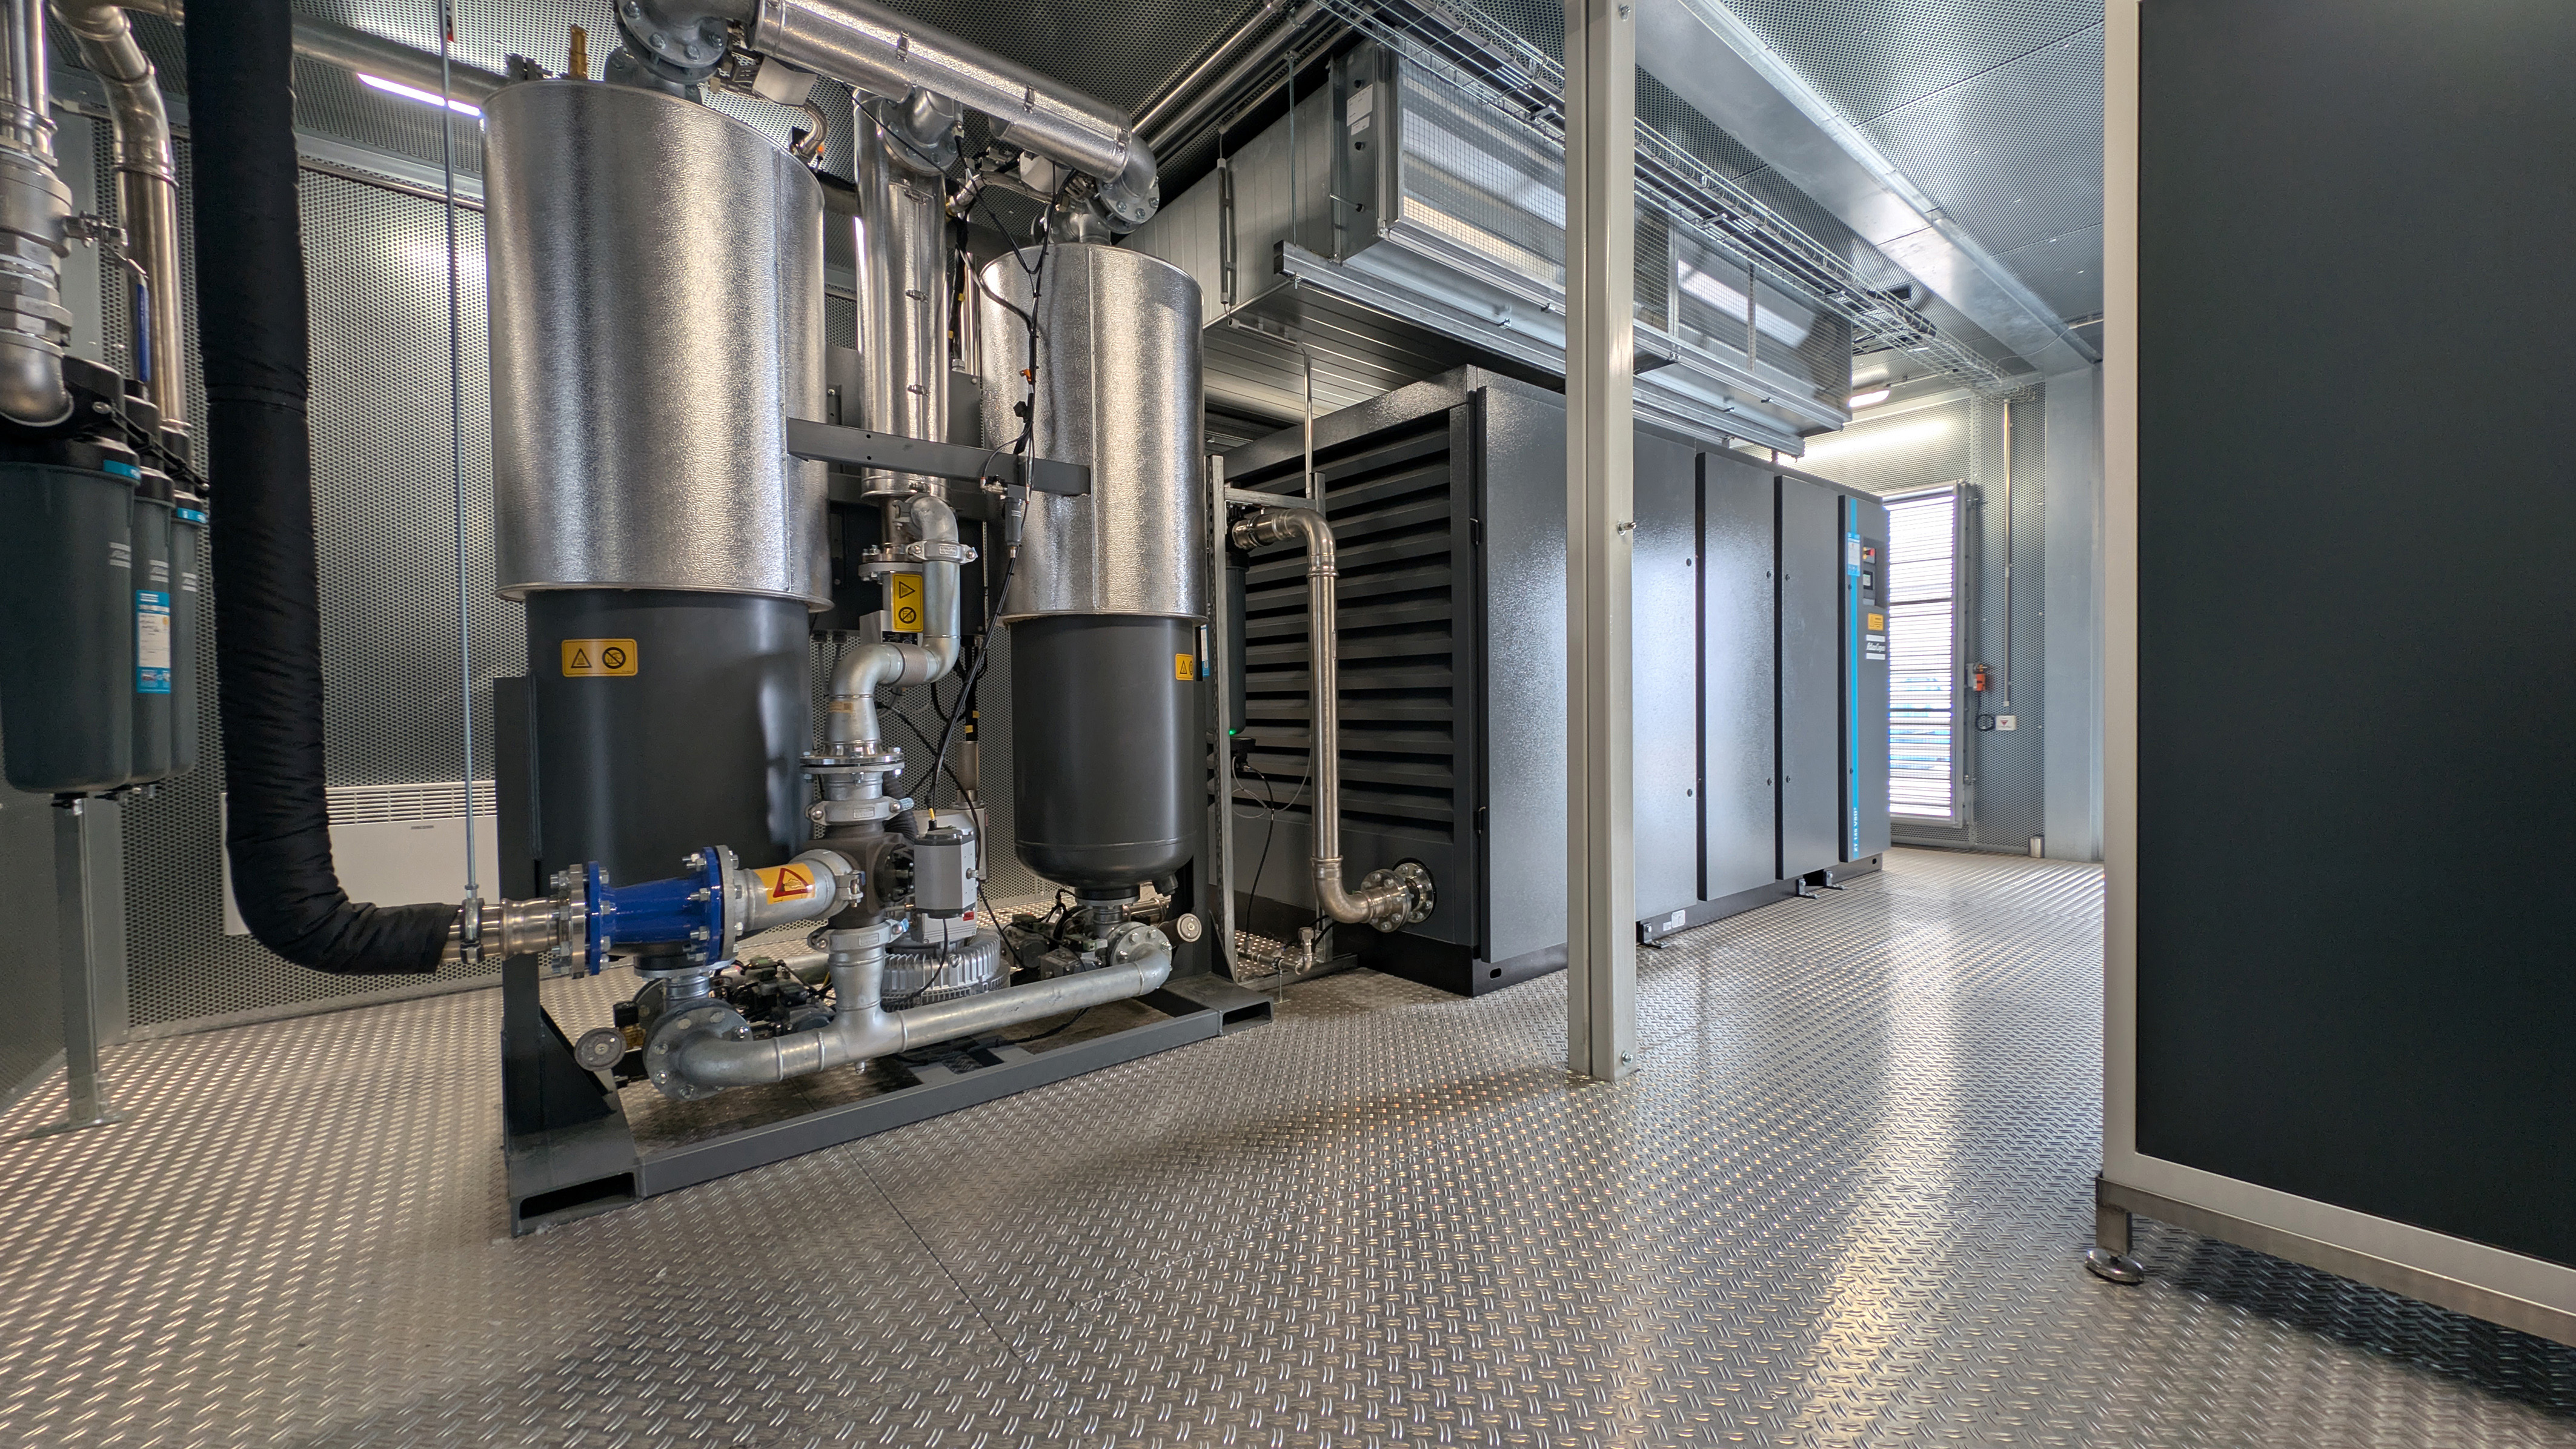
Aufbereitet wird die Luft durch zwei effiziente Adsorptionstrockner des Typs BD360+, die einen Drucktaupunkt von -40 °C sicherstellen, sowie mehreren Filtern. Die warmregenerierenden BD+-Trockner arbeiten als sogenannte "Zero-Purge"-Geräte ohne den Verlust von Druckluft als Spülluft und damit besonders energieeffizient. Die Kompressoren müssen daher nicht größer ausgelegt werden, als es für den tatsächlichen Druckluftbedarf im Werk nötig ist.
Die Filterkaskade besteht jeweils aus einem Vorfilter des Typs PD 430+ und drei Nachfiltern der Typen PDp430+, DDp430+ und QD430+. Die PD+-Filter nutzen eine hocheffiziente Glasfasertechnologie, um Öl-Aerosolpartikel, feuchte Partikel und Wassertropfen bis zu einer geringen Größe abzuscheiden. Diese Hochleistungs-Ölkoaleszenzfilter wurden laut Atlas Copco so entwickelt, dass sie kostengünstig höchste Druckluftreinheit bei geringem Druckabfall sicherstellen. Das gilt auch für die makrostrukturierten Aktivkohlefilter der Serie QD+: Sie reduzieren den - möglicherweise aus der Umgebungsluft eingetragenen - Restölgehalt durch Adsorption auf weniger als 0,003 mg/m³ und bieten einen ebenfalls geringen Druckabfall, der während der Lebensdauer des Filters konstant bleibt.
Die beiden Vorfilter sitzen jeweils zwischen Kompressor und Adsorptionstrockner, um flüssiges Wasser, etwaige aus der Umgebungsluft eingetragenen Öl-Aerosole sowie grobe Partikel abzuscheiden, bevor die Druckluft in die Trockner gelangt. Dadurch wird verhindert, dass die Trockner durch Kondensat überlastet werden oder Aerosole das Trockenmittel der Adsorptionstrockner verunreinigt. So bleiben die Trockner sauberer und arbeiten noch effizienter. Nach der Trocknung scheiden die drei Nachfilter die letzten verbliebenen Feinstpartikel ab, ehe die Druckluft ins Leitungsnetz entlassen wird. Die Luft erreicht in Günzburg damit die sehr hohe Qualität der Reinheitsklasse 1-2-1 gemäß ISO 8573-1:2010.
Container mit Option auf ein weiteres Geschoss
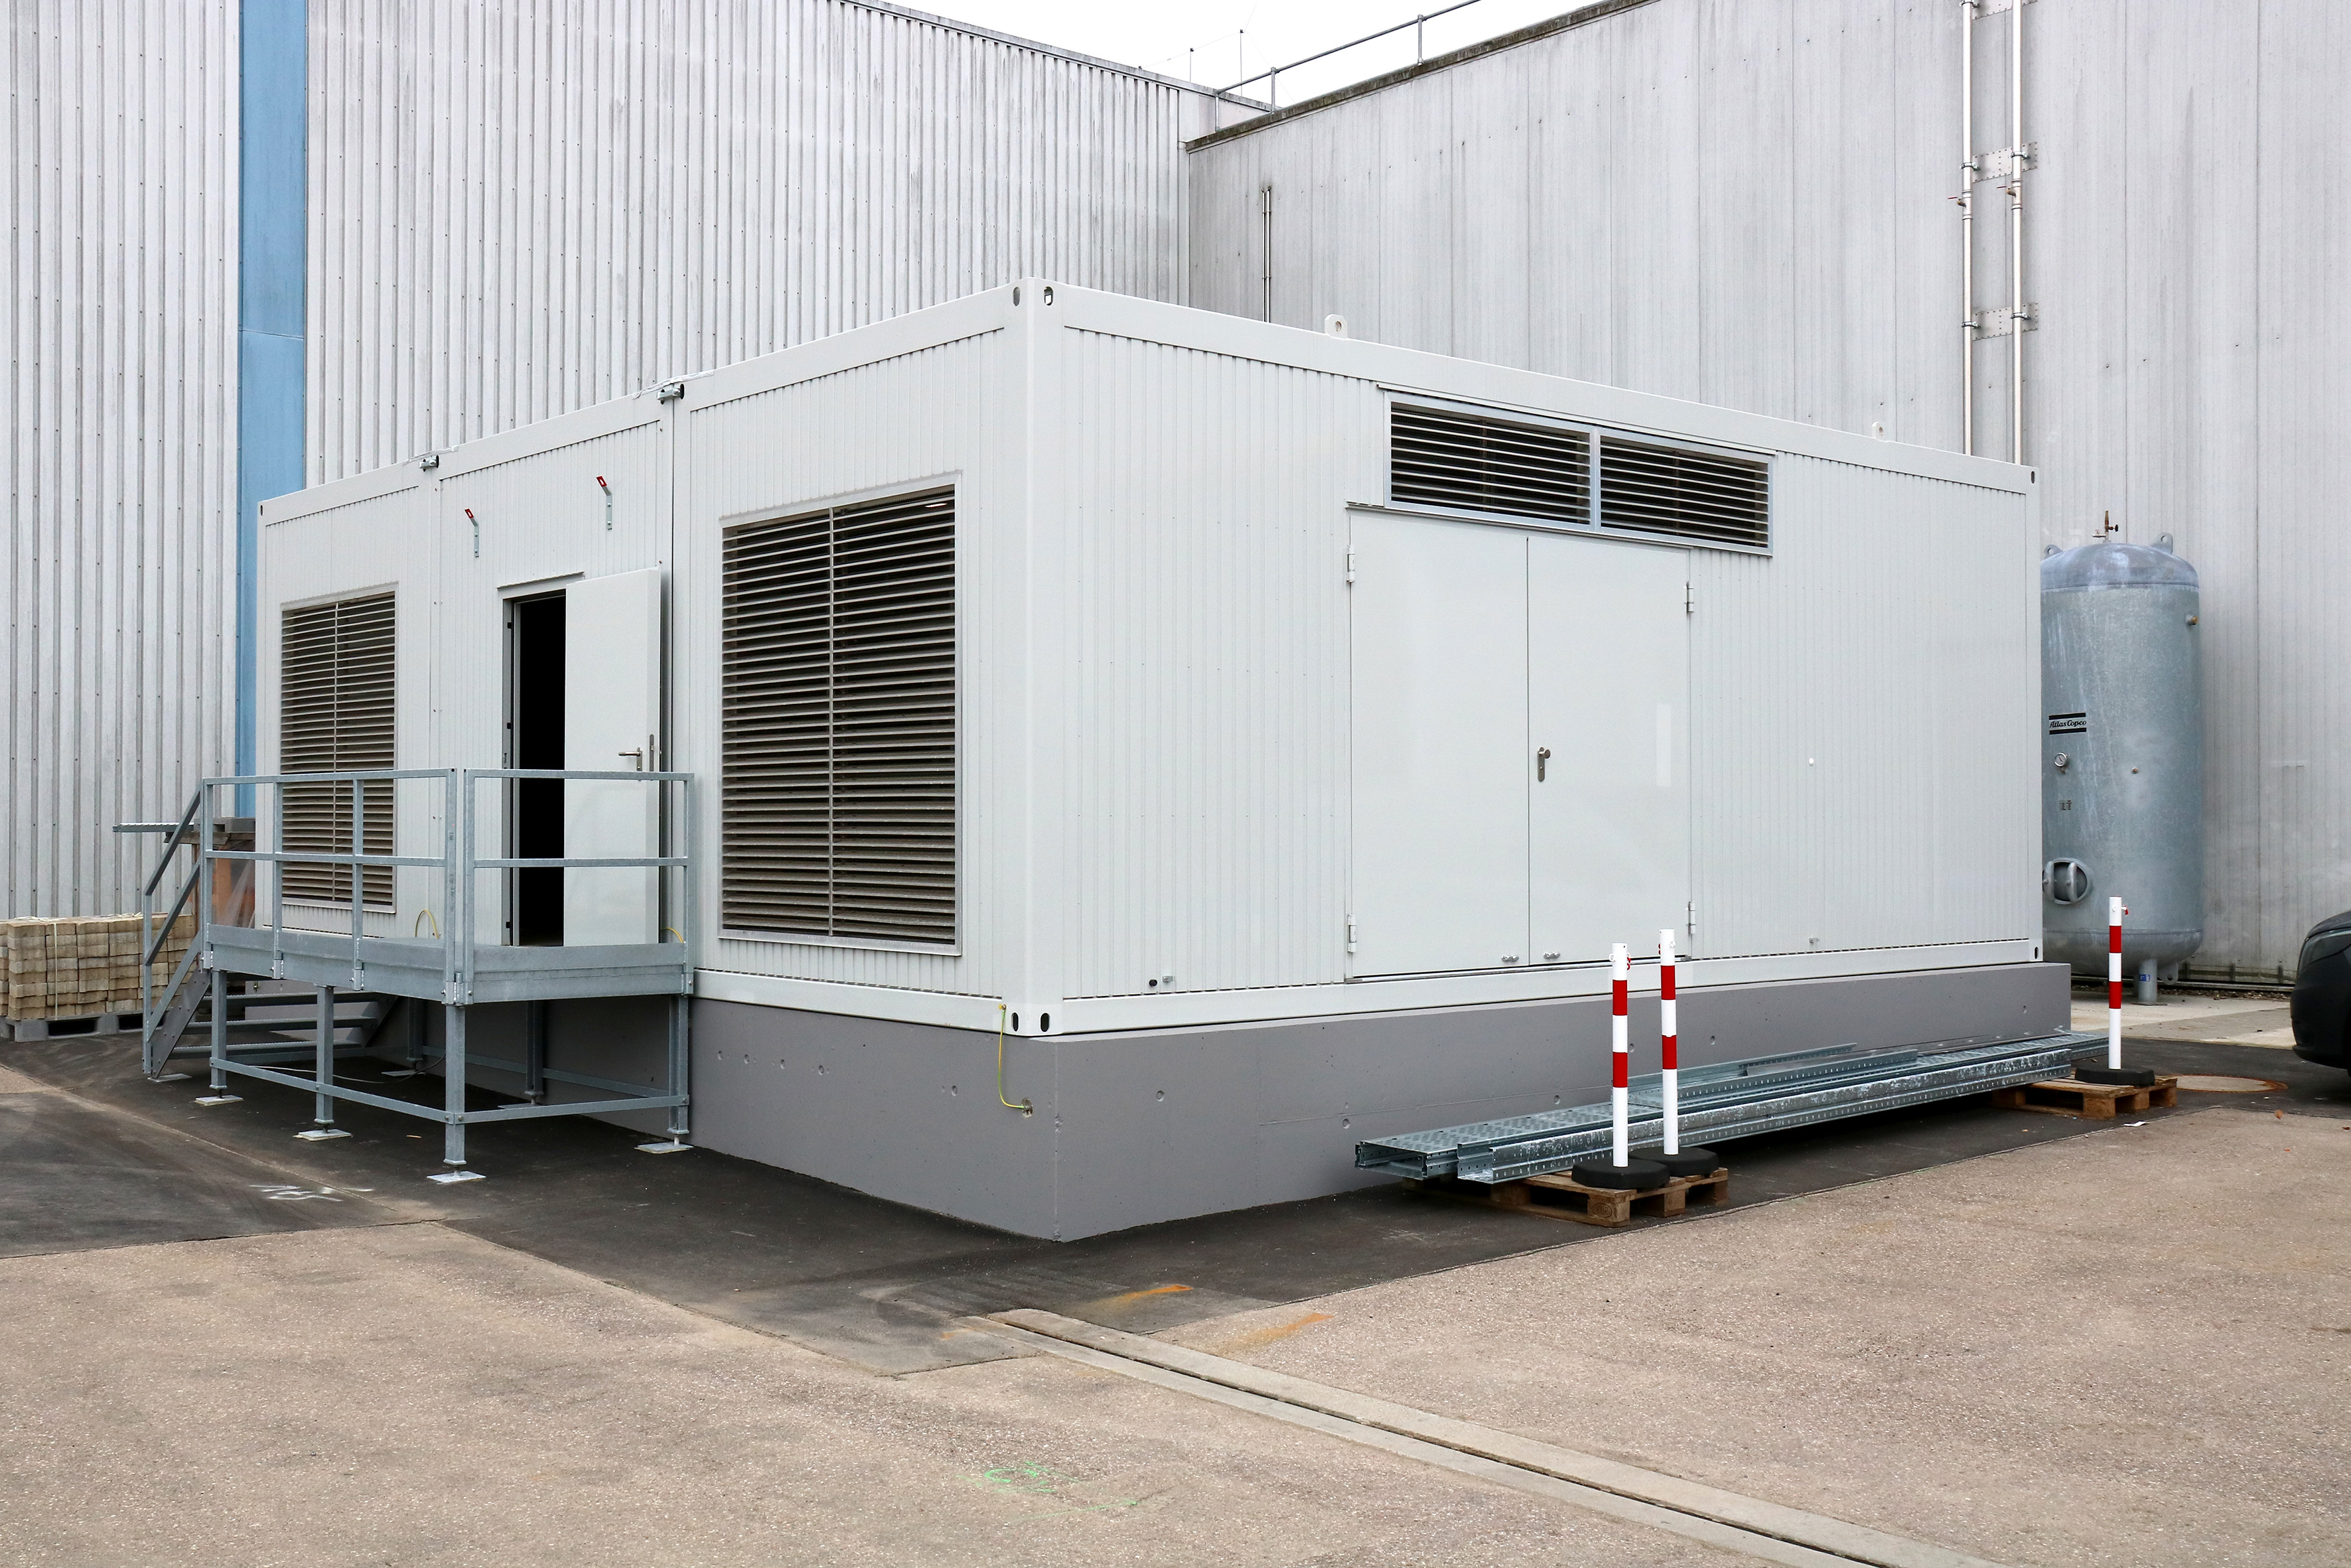
Untergebracht ist die gesamte Druckluftstation in einem Dreifach-Container außerhalb der Fertigungshallen - mit viel Platz zwischen den beiden Kompressoren sowie der Option, ein weiteres Geschoss aus drei Containern für die Versorgung einer zusätzlichen Linie obendrauf zu setzen. "Mittelfristig wollen wir nämlich auch unser 7-bar-Netz nach außen verlagern", sagt Wieberneit. "Diese Druckluft benötigen wir für die Steuerluft und insbesondere unsere Verpackungslinien: die Mehrkopfwaagen und die Schlauchbeutelmaschinen."
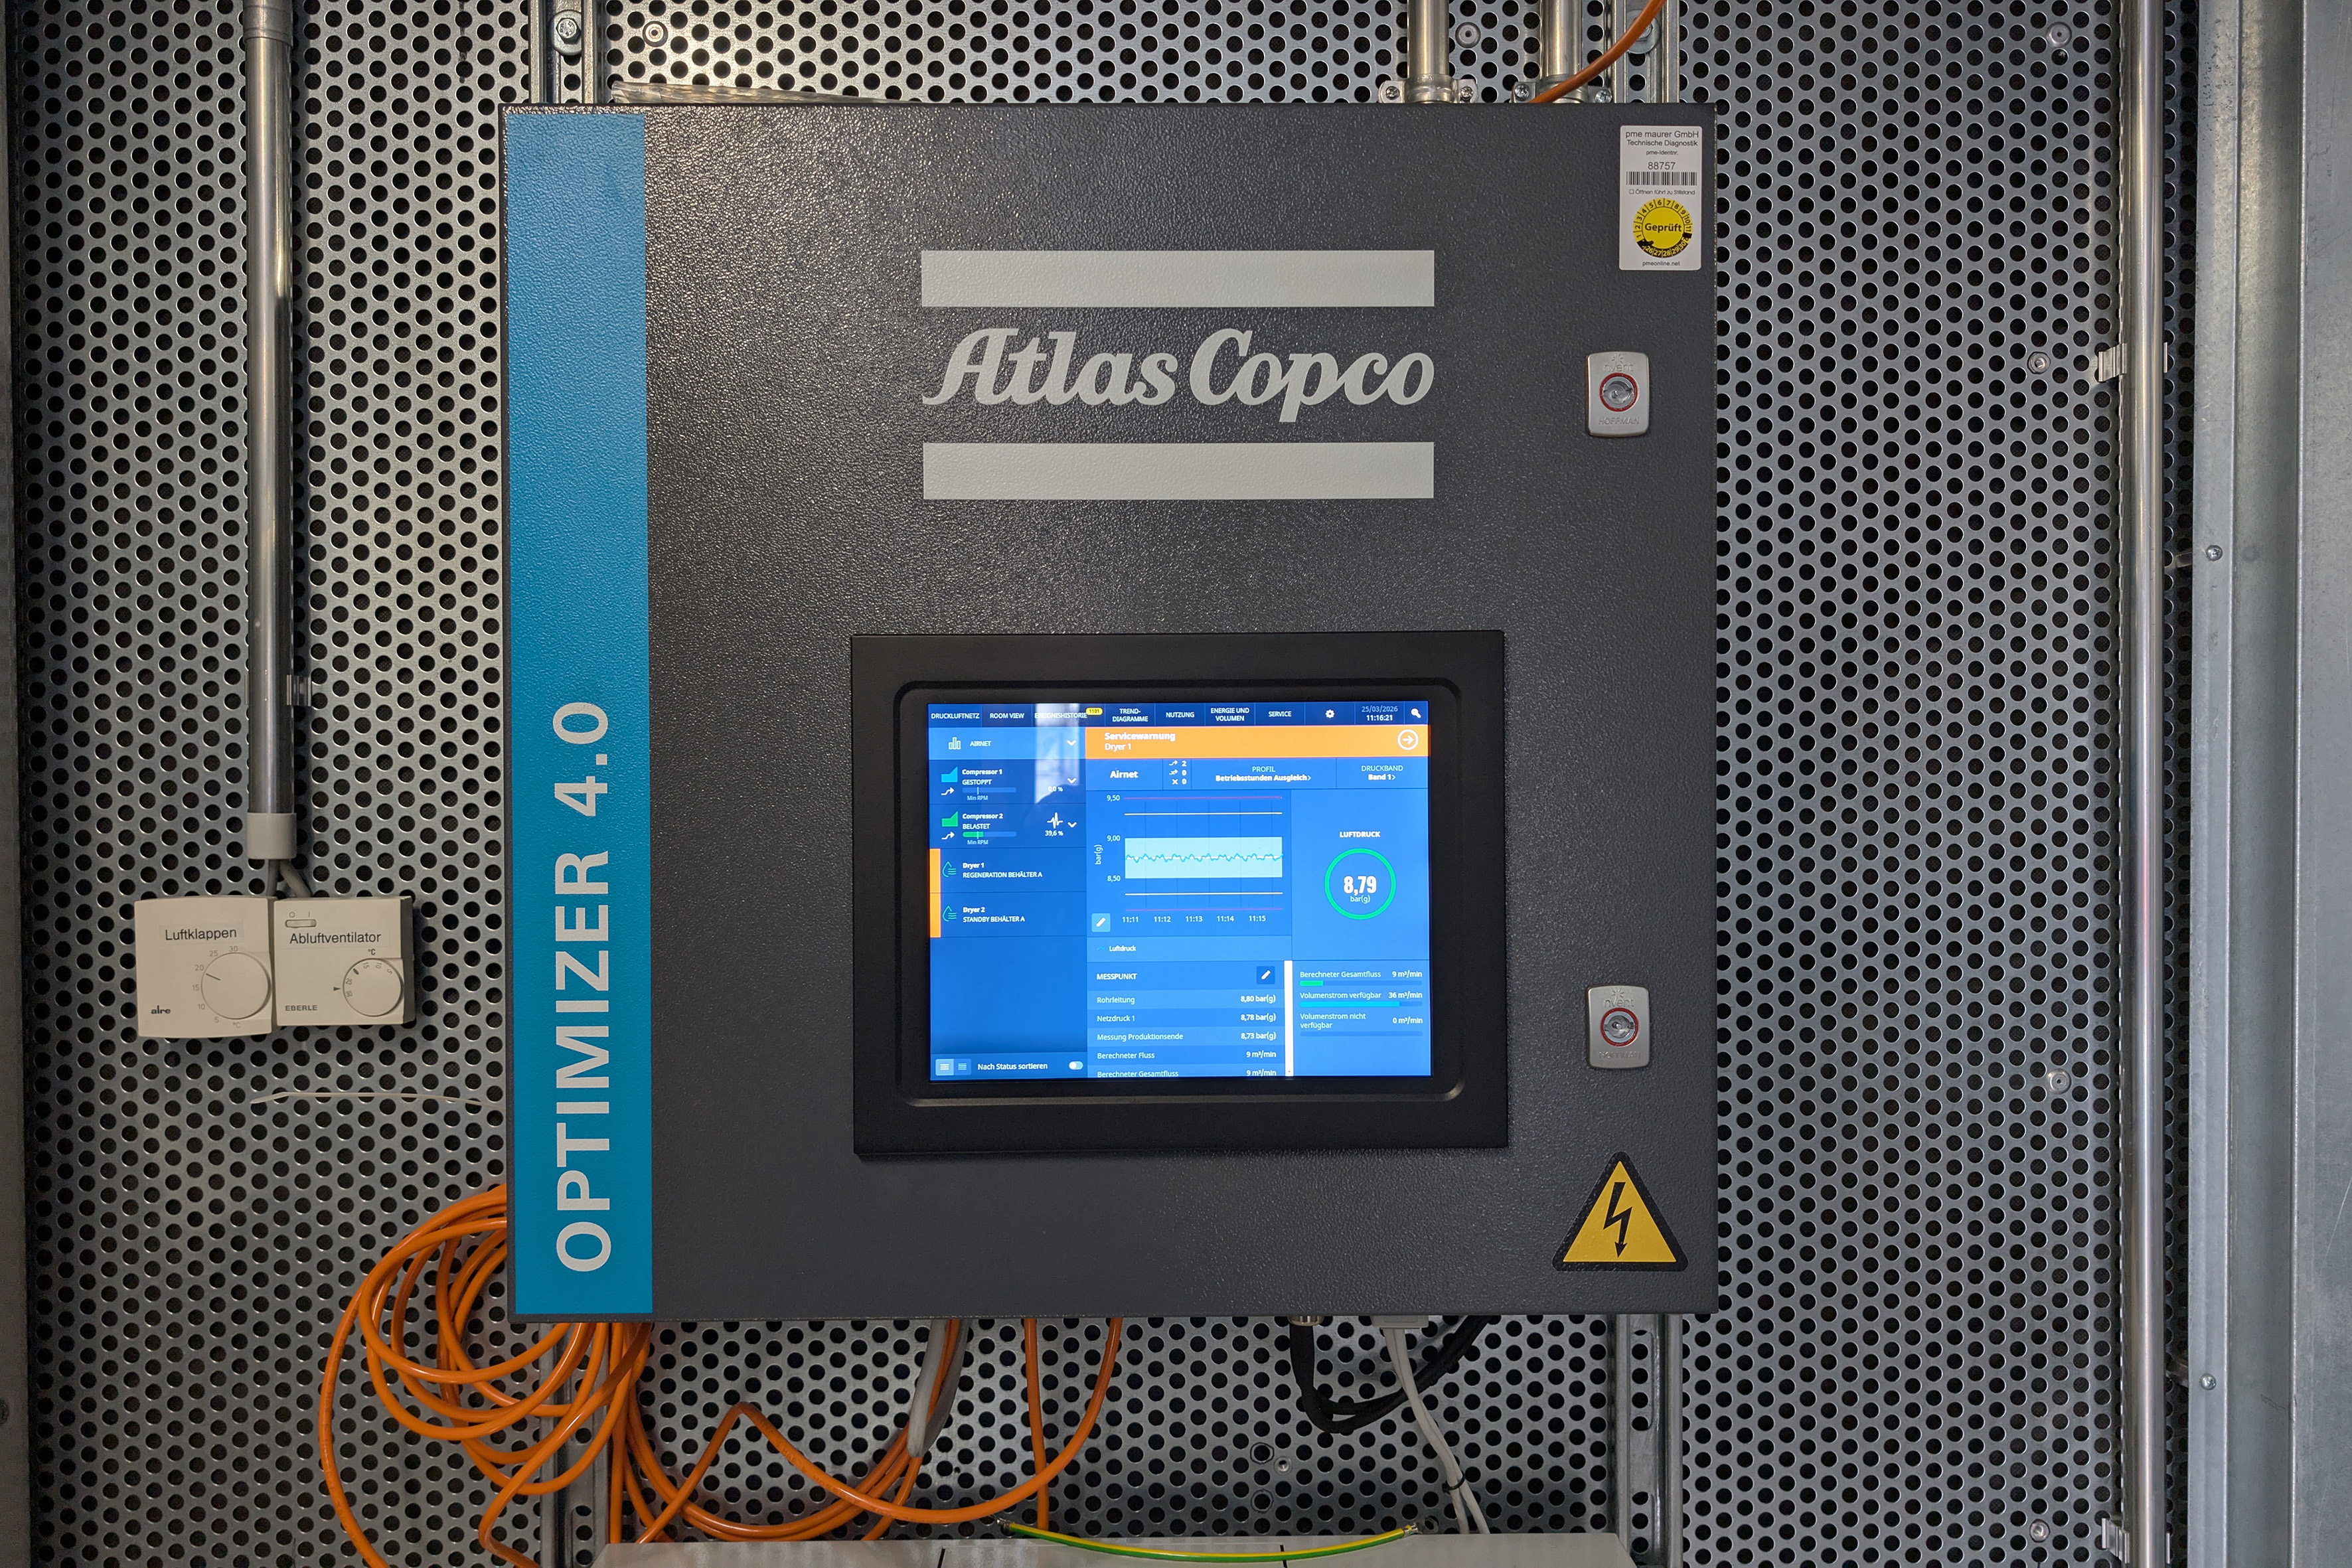
Im 10-bar-Netz läuft aktuell in der Regel nur einer der beiden ZTs zu seiner Zeit; bei besonders hohem Bedarf wird der zweite hinzugeschaltet, sofern die übergeordnete Atlas-Copco-Steuerung Optimizer 4.0 den Parallelbetrieb für effizienter hält. Das ist allerdings nur selten erforderlich. Im Prinzip sei die Station vollständig redundant ausgelegt, was auf die Lieferfähigkeit einzahle. "Wichtig ist, dass das Druckniveau absolut konstant bleibt", betont David Wieberneit. "Davon hängen ein gutes Formergebnis und damit der störungsfreie Betrieb an der Patty-Linie ab!"
100-prozentige Lieferfähigkeit
Denn OSI legt Wert darauf, jederzeit die höchsten Qualitätsansprüche der Branche sowie eine 100-prozentige Lieferfähigkeit erfüllen zu können: "Wir wollen vertrauensvolle, leistungsfähige Partner sein und sind offen für jeden speziellen Kundenwunsch!", betont Wieberneit, der seit 27 Jahren für OSI arbeitet. Mit der neuen Kompressorstation von Atlas Copco hat der Lebensmittelhersteller nun einen weiteren, großen Schritt nach vorne gemacht: "Die alte Anlage war in die Jahre gekommen, da mussten unsere Techniker immer häufiger zu Wartungseinsätzen ausrücken", beschreibt David Wieberneit die frühere Situation. "Das wollten wir unterbinden - und zudem die Möglichkeiten für eine künftige Steigerung unseres Outputs schaffen!"
Bei der Ausschreibung setzte sich Atlas Copco gegen mehrere Wettbewerber durch. "Unsere Ziele waren klar: Wir wollten bei absoluter Zuverlässigkeit und einem hervorragenden Preis-Leistungs-Verhältnis unbedingt die beste Druckluftqualität erreichen - und das bei ebenfalls bestmöglicher Energieeffizienz", umreißt David Wieberneit die Kriterien. Und letzteres könne sich sehen lassen: Die neue Station mit den ölfrei verdichtenden Schrauben verbrauche etwa 30 % weniger Energie als die alten Kolbenkompressoren.
Drehzahlgeregelte Antriebe und übergeordnete Steuerung
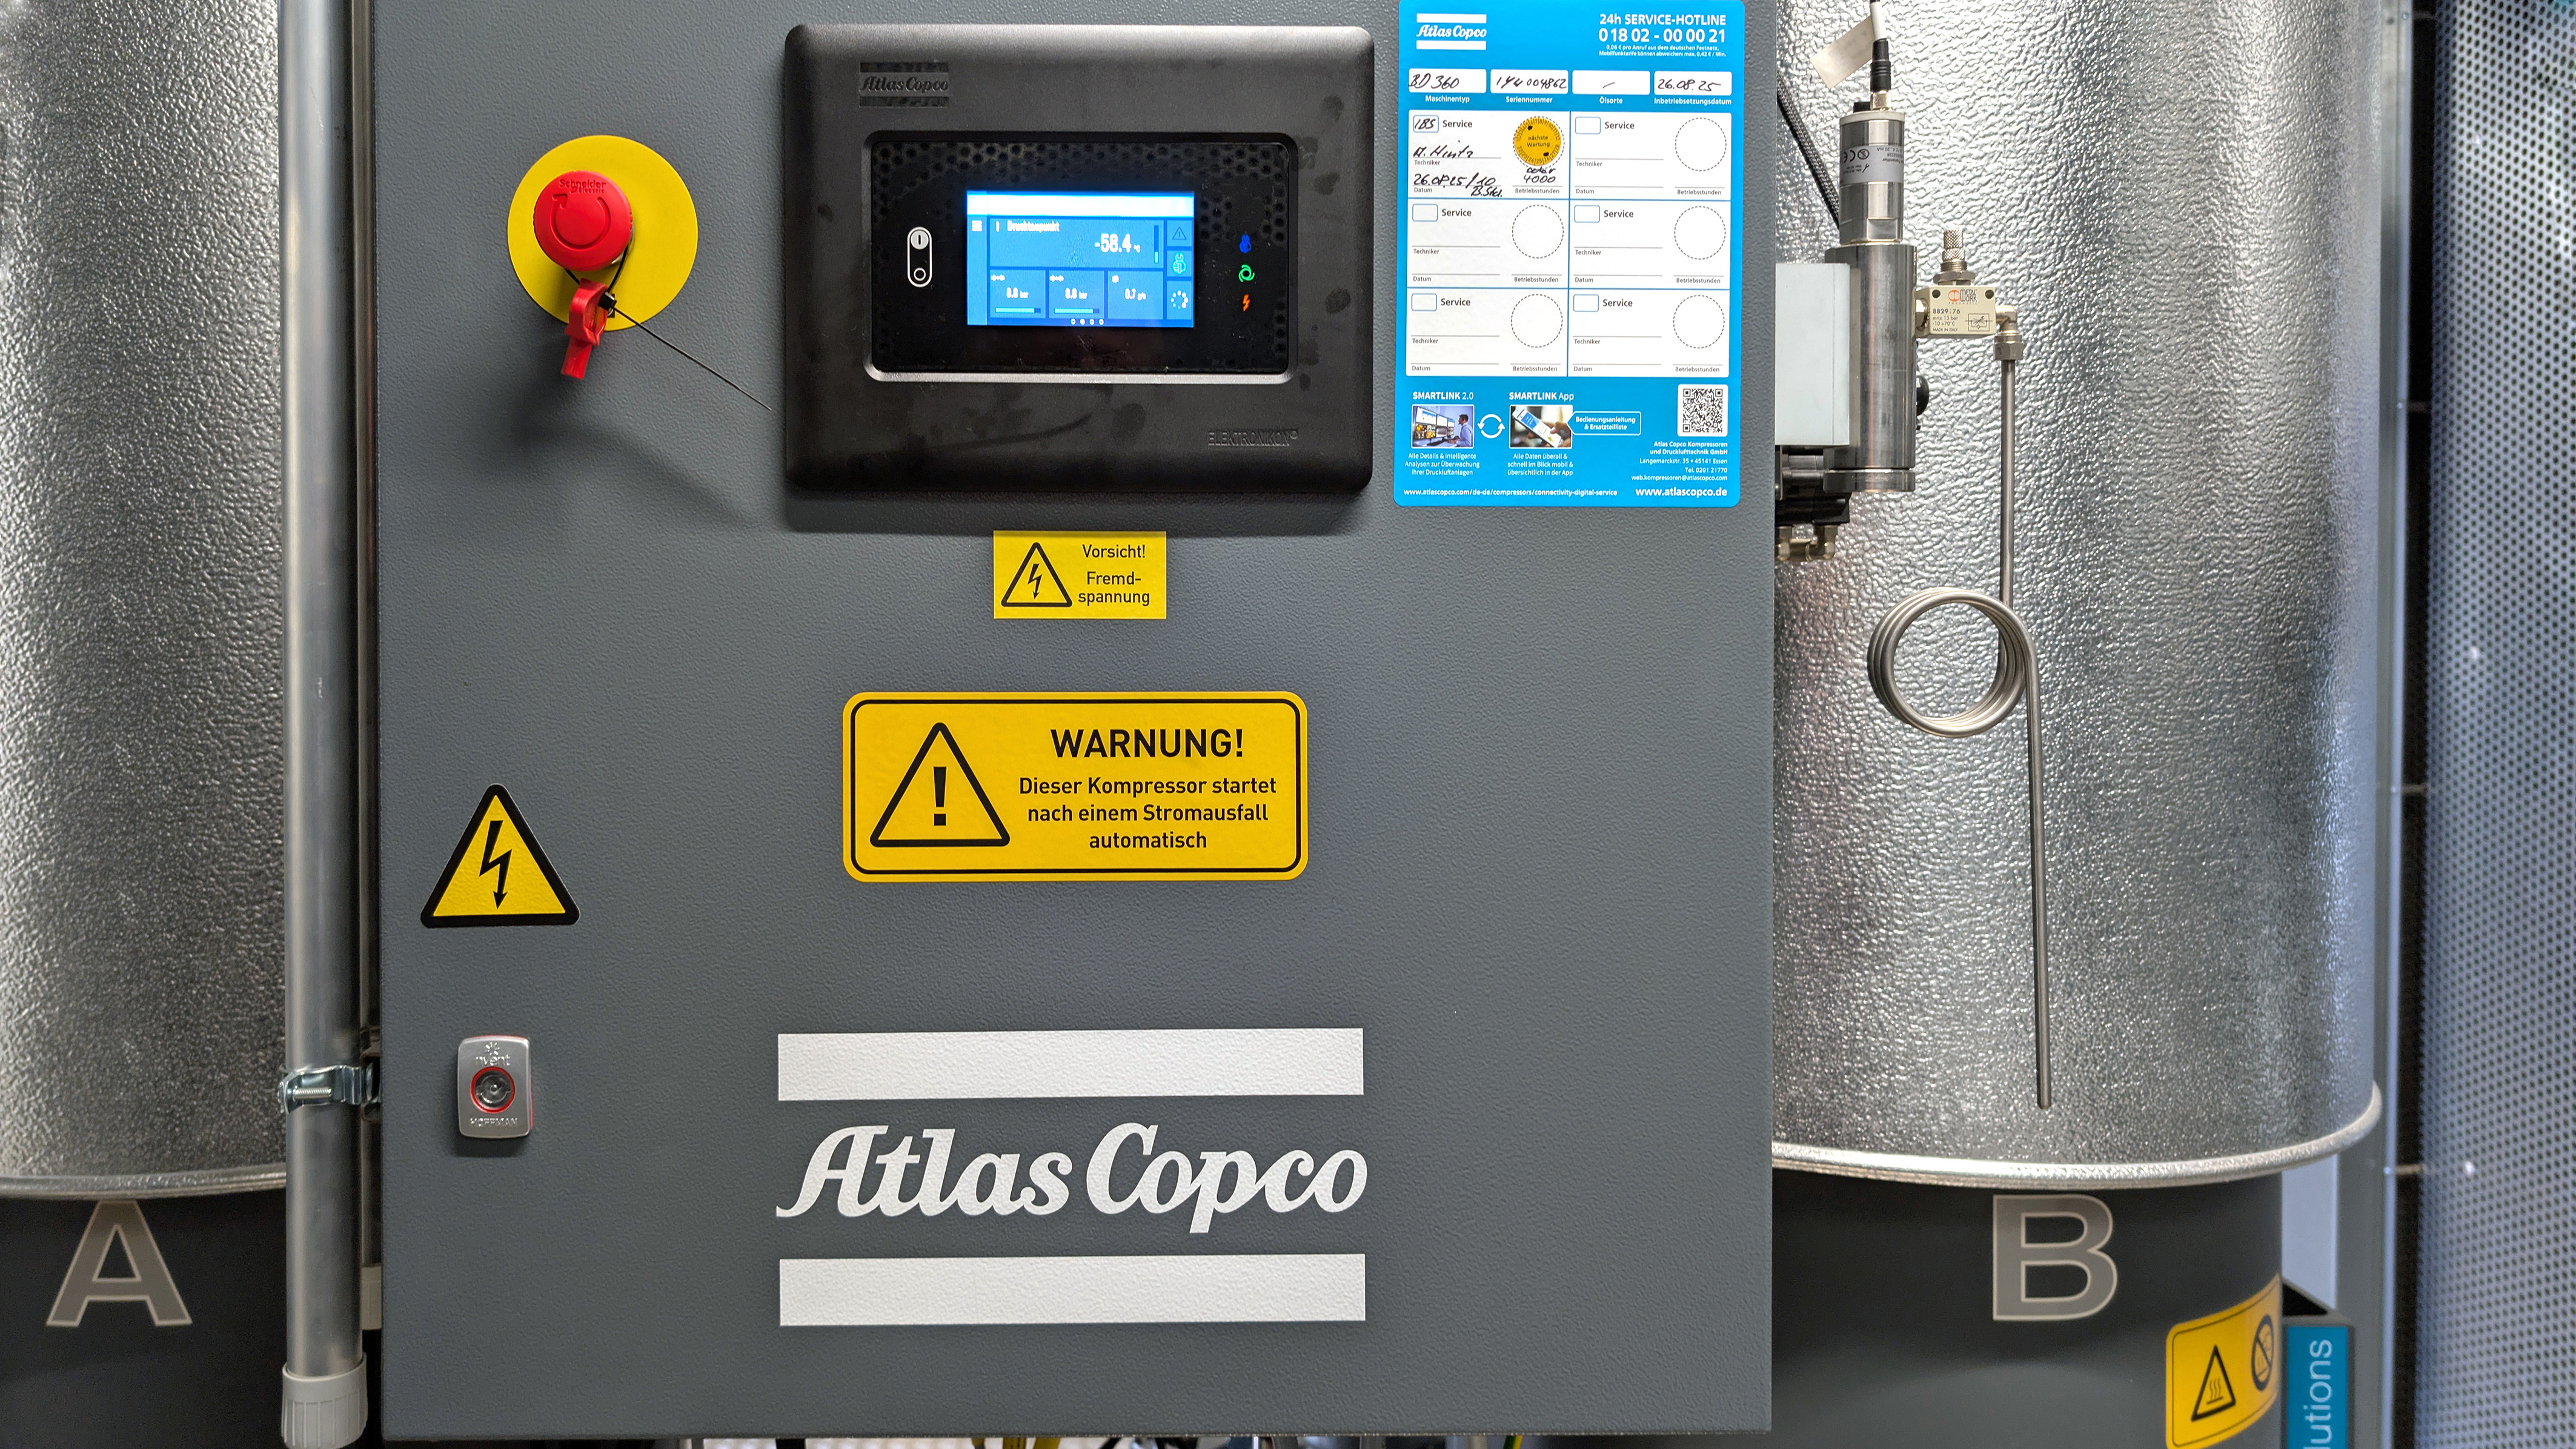
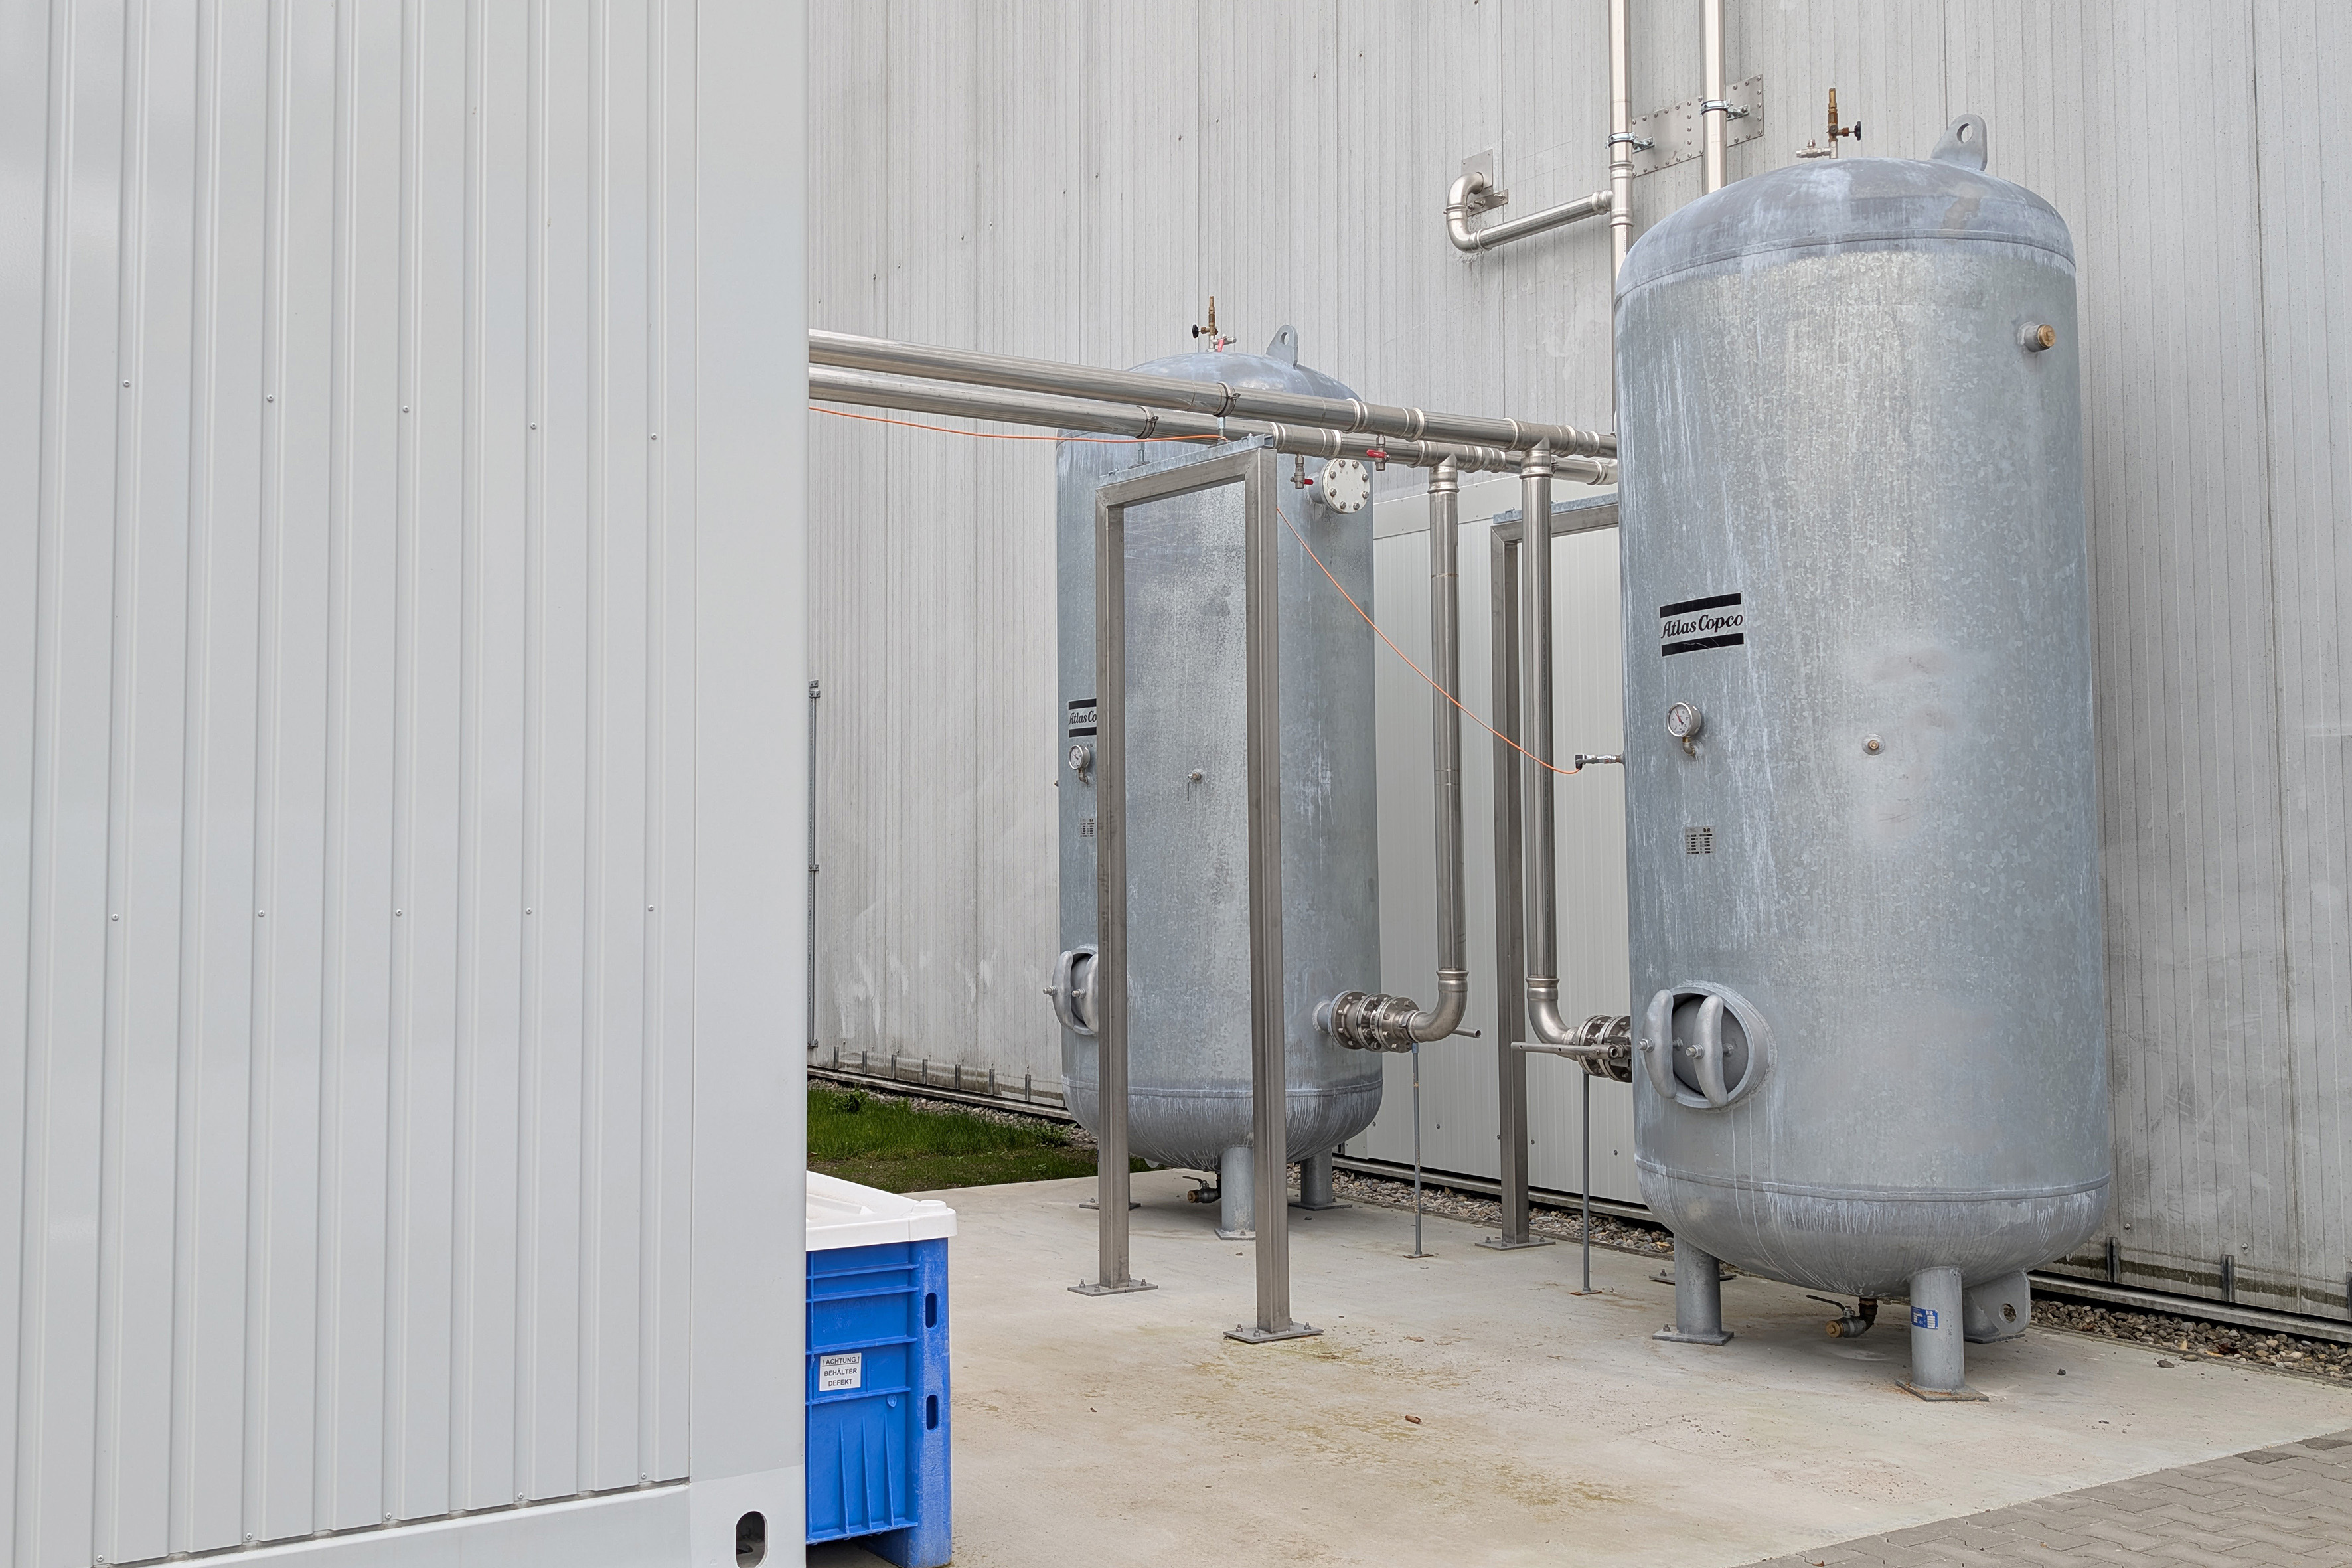
Erreicht wird die hohe Effizienz unter anderem durch die drehzahlgeregelten Motoren der beiden ZTs 145 VSD+ P-10.4 Premium, was in der Typenbezeichnung durch das Kürzel "VSD" für "Variable Speed Drive" sichtbar wird. Das heißt, die Maschinen verdichten jeweils nur so viel Luft, wie gerade in der Produktion benötigt wird. Übergeordnet sorgt der Optimizer 4.0 dafür, dass die Kompressoren im jeweils optimalen Betriebspunkt arbeiten. Zudem wurden alle Druckluftleitungen bereits bauseits mit extra großen Durchmessern versehen. Denn: "Je größer der Querschnitt, umso geringer sind die Druckverluste", weiß Wieberneit. Die erforderlichen Berechnungen für das gesamte Leitungsnetz habe Florian Schmidberger vorgenommen, der aufseiten von OSI das Projekt leitete. Zwei 5000-Liter-Druckluftbehälter zwischen Container und Hallen-Außenwand optimieren das Druckband, beruhigen das Druckluftnetz und komplettieren die Station.
Alle Nachhaltigkeitsanforderungen erfüllt
David Wieberneit fallen noch weitere Vorteile der neuen Station ein: Die Maschinen seien zum Beispiel für Wartungszwecke "super zugänglich", die Anlage insgesamt gut strukturiert. "Und sie erfüllt alle unsere Nachhaltigkeitsanforderungen." Auch die Kundenbetreuung falle zu seiner vollen Zufriedenheit aus: "Die Reaktionszeiten waren von Anfang an sehr kurz, die Kommunikation zwischen unserem Projektleiter Florian Schmidberger und Jürgen Sommer, unserem Ansprechpartner bei Atlas Copco, lief reibungslos!" Der Kompressorenhersteller habe eine Turn-Key-Solution geliefert, obwohl der Container in dieser Größe zunächst nicht "von der Stange" zu haben gewesen sei. "Da ging es um Fragen der Statik, um die Be- und Entlüftung, die in Zukunft auch bei einem weiteren Geschoss noch funktionieren muss, um die Installation der Rohre und Leitungen bis in die Produktion hinein und vieles mehr", sagt Wieberneit. "Die Produktion ist froh, an den Patty-Linien jetzt immer beste Ergebnisse zu erzielen, und die Instandhaltung hat ein Sorgenkind weniger!", resümiert er.
Autor: Thomas Preuß, Journalist in Königswinter
Über die OSI Food Solutions Germany GmbH in Günzburg
Der Standort OSI Food Solutions Germany in Günzburg wurde 1979 als erstes OSI-Produktionswerk in Europa erbaut. Seit mehr als 45 Jahren entwickelt und produziert das Unternehmen hochwertige Produkte aus Rind- und Schweinefleisch für die Systemgastronomie und andere Kunden. Das qualifizierte Team umfasst rund 170 Beschäftigte, die mit hochmodernen Maschinen und Anlagen Produkte auf höchstem Qualitätsniveau herstellen.
Über die Atlas Copco Group
Die Atlas Copco Group entwickelt Technologien, die die Zukunft verändern. Der Konzern setzt auf Innovation, um Produkte, Dienstleistungen und Lösungen zu entwickeln, die für den Erfolg seiner Kunden entscheidend sind. Die vier Geschäftsbereiche bieten Druckluft- und Vakuumlösungen, Energielösungen, Entwässerungsund Industriepumpen, industrielle Elektrowerkzeuge sowie Montage- und Bildverarbeitungslösungen an. Im Jahr 2025 erwirtschaftete die Gruppe einen Umsatz von 168 Milliarden Schwedischen Kronen (SEK) und beschäftigte zum Jahresende etwa 56.000 Mitarbeiter. www.atlascopcogroup.com
Konzernbereich Kompressortechnik
Der Konzernbereich Kompressortechnik von Atlas Copco bietet Lösungen für die Druckluftversorgung an: Industriekompressoren, Gas- und Prozesskompressoren, Dampfverdichter, industrielle Wärmepumpen, Prozesskühlung, Wasserstoff-, Stick- und Sauerstoffanlagen, Turbo-Expander, Luftaufbereitungsanlagen und Luftmanagementsysteme. Der Konzernbereich greift auf ein weltweites Servicenetzwerk zurück und bringt regelmäßig innovative und energieeffiziente Lösungen auf den Markt, die die Produktivität in der Fertigungs- und Prozessindustrie weltweit nachhaltig steigern. Die Hauptbetriebsstätten befinden sich in Belgien, den USA, China, Indien, Deutschland und Italien.
 |
zum Download: |
 |
zum Download: |
 |
zum Download: |
 |
zum Download: |
 |
zum Download: |
 |
zum Download: |
 |
zum Download: |
 |
zum Download: |
 |
zum Download: |
 |
zum Download: |
 |
zum Download: |
 |
zum Download: |
 |
zum Download: |
 |
zum Download: |
